الطباعة على الألمنيوم المؤكسد بتقنية UV: كيف تحقق التصاقاً قوياً للحبر؟
نُشر في · PRO TECHnology، قسم الطباعة الرقمية
الألمنيوم المؤكسد (المؤنود) حاضر في كل مكان في المنطقة: في اللوحات المعمارية واللوحات الإرشادية ولوحات التعريف ولوحات التحكم وملصقات المعدات والمنتجات المعدنية التي تحمل العلامات التجارية. وقد تبدو طباعة UV المباشرة عليه رائعة وتدوم سنوات، لكن الالتصاق يحدده السطح لا التصميم. يشرح هذا الدليل لماذا تُطبع بعض ألواح الألمنيوم المؤكسد بإتقان بينما ينفصل الحبر عن غيرها تحت الشريط اللاصق، وكيف تعتمدون المادة قبل تشغيل الإنتاج.
أبرز النقاط
- يتصلّب حبر UV تحت ضوء UV على هيئة طبقة رقيقة فوق الألمنيوم، لذلك تصبح الزيوت وبصمات الأصابع وبقايا غشاء الحماية أو طلاءات المصنع هي الطبقة الضعيفة.
- يصف Type II عملية الأنودة بحمض الكبريتيك، لا قابلية الطباعة؛ فلوح Type II قد يكون مغلق المسام أو غير مغلق، مطفأً أو لامعاً كالمرآة، مصبوغاً أو بلونه الطبيعي.
- الإغلاق يسد مسام طبقة الأكسيد فلا يترك للحبر المتصلّب ما يتشبث به، أما الأنودة غير المغلقة فتحتفظ بمساميتها التي تثبّت الحبر ميكانيكياً.
- اعتمدوا كل دفعة بطباعة لوح اختبار، وإجراء اختبار الشبكة المتقاطعة بالشريط اللاصق، والاحتفاظ باللوح المرجعي مع سجل المهمة.
لماذا يكون التصاق حبر UV ضعيفاً أحياناً على الألمنيوم؟
لا يتشرّب المعدن حبر UV. فالحبر يتصلّب تحت ضوء UV على هيئة طبقة رقيقة متشابكة فوق السطح، وأي شيء بين الحبر والألمنيوم يصبح الطبقة الضعيفة التي تنفصل في النهاية. وفي الواقع العملي، تعود معظم حالات الفشل إلى أسباب قليلة: زيوت التشغيل أو الدرفلة المتبقية على اللوح، وبصمات الأصابع من المناولة، وبقايا المادة اللاصقة من غشاء الحماية، وطلاءات أو طبقات تحويل غير مرئية تضاف في المصنع، وطبقة مؤكسدة مغلقة المسام بالكامل لا تترك للحبر ما يتشبث به، والغبار والتلوث المحمول في الهواء، ونظام حبر لا يناسب الخامة ببساطة، ونقص المعالجة بالأشعة، أو برايمر غير مناسب للمهمة.
والنقطة المهمة أن أياً من هذه الأسباب تقريباً ليس عيباً في الطابعة. فالطابعة تضع طبقة الحبر نفسها في كل الأحوال، والسطح هو ما يحدد بقاءها ملتصقة. فإذا بدأت مطبوعات صمدت تماماً في الشهر الماضي تفشل على دفعة ألواح جديدة، فاشتبهوا في المادة قبل الآلة. ويشرح دليلنا عن مشكلات طباعة UV حسب المادة المبدأ نفسه على الأكريليك والزجاج والخشب والبلاستيك.
ما هو الألمنيوم المؤكسد؟
الأنودة عملية كهروكيميائية. يُغمر لوح الألمنيوم في حوض محلول إلكتروليتي ويمر فيه تيار كهربائي، فتنمو طبقة الأكسيد الطبيعية على سطح المعدن لتصبح طبقة أكسيد ألمنيوم أسمك وأصلب بكثير. وهذه الطبقة جزء من المعدن نفسه لا طلاء فوقه، ولهذا تقاوم التشطيبات المؤكسدة التآكل والصدأ جيداً، ولهذا أيضاً تقبل الأصباغ التي تمنح التشطيبات المعمارية المألوفة بالفضي والذهبي والأسود والألوان الأخرى.
عند خروج اللوح من حوض الأنودة تكون طبقة الأكسيد مسامية على المستوى المجهري، كأنها خلايا مفتوحة متراصة بإحكام. وما يحدث لهذه المسام بعد ذلك هو العامل الأهم في تحديد سلوك اللوح تحت حبر UV.
ما هو الألمنيوم المؤكسد من النوع Type II؟
Type II هو التسمية الشائعة للأنودة التقليدية بحمض الكبريتيك، وهي العملية المستخدمة في معظم الألمنيوم الزخرفي والمعماري. إنها الأنودة المعتادة في عالم اللوحات؛ أما الطبقات الصلبة الأسمك المنتجة لمقاومة التآكل في التطبيقات الهندسية فهي فئة مختلفة.
ومن الأخطاء الشائعة اعتبار “Type II” مواصفة لقابلية الطباعة، وهو ليس كذلك. فتسمية Type II تصف العملية لا السطح النهائي: لوح Type II قد يكون مطفأً أو مصقولاً كالمرآة، مصبوغاً أو بلونه الطبيعي، مغلق المسام أو غير مغلق. ولا يعني تلقائياً أنه مطفأ، ولا أنه غير مغلق، ولا أنه عالي الالتصاق. وقد يتصرف لوحان من Type II من مصنعين مختلفين بطريقة مختلفة تماماً تحت الحبر نفسه، لذا لا تغني التسمية في نشرة المواصفات أبداً عن طباعة اختبارية على المادة الفعلية.
الألمنيوم المؤكسد المغلق المسام وغير المغلق في طباعة UV
بعد الأنودة، يُغلق معظم الألمنيوم: خطوة بالماء الساخن أو بمواد كيميائية تسد المسام في طبقة الأكسيد لتثبيت الصبغة وتحسين مقاومة الصدأ والبقع. والإغلاق هو ما تريدونه تماماً في واجهة مبنى، لكنه أيضاً ما يجعل طباعة بعض الألواح مرهقة، لأن سطح الأكسيد المغلق الأملس كالزجاج لا يعطي طبقة الحبر المتصلّبة إلا القليل مما تتشبث به.
في المقابل، قد يحتفظ الألمنيوم المؤكسد غير المغلق أو المجهّز بطريقة مناسبة بمسامية أكبر في السطح، وهذه المسامية كثيراً ما توفر تثبيتاً ميكانيكياً ممتازاً لحبر UV؛ ولهذا تمسك بعض ألواح الألمنيوم المؤكسد “المخصصة للطباعة الرقمية” بالحبر جيداً. لكن هذا ميل عام لا قاعدة. فالالتصاق على أي لوح يعتمد على عملية الأنودة، وكيمياء الإغلاق ومدى اكتماله، وأي طلاء أو ورنيش فوقه، والتشطيب، والتلوث، ونظام الحبر، والمعالجة بالأشعة، والمعالجة التمهيدية للأسطح، وكلها تتفاعل معاً. لذلك فالإجابة الصادقة عن سؤال “هل سيُطبع هذا الألمنيوم جيداً؟” هي دائماً نفسها: اختبروا المادة نفسها أولاً.
هل يؤثر تشطيب الألمنيوم في الطباعة؟
في الإنتاج بالمنطقة، نرى الألمنيوم المؤكسد بتشطيب الفضي الساتان والفضي المرآة والذهبي المصقول بالفرشاة يُطبع بنجاح على طابعات UV المسطحة. ويغيّر التشطيب شكل المطبوعة وطريقة التعامل معها أكثر مما يحدد إمكان الطباعة: فاللوح المصقول بالفرشاة له خطوط اتجاهية تظهر عبر طبقات الحبر الرقيقة وقد تساعد على التثبيت الميكانيكي؛ والساتان يشتت الانعكاسات ويتحمّل المناولة؛ أما لوح المرآة فيعطي نتيجة فاخرة تشبه المجوهرات، لكن خصائص سطحه قد تختلف عن الساتان أو المصقول بالفرشاة، ويُظهر كل بصمة إصبع، لذا يتطلب أدق تحضير.
القاعدة العملية: المظهر وحده لا يحدد قابلية الطباعة. فقد يكون لوح الساتان مغلق المسام وصعباً بينما يُطبع لوح المرآة بإتقان، أو العكس. احكموا على كل تشطيب، من كل مورّد، باختبار الالتصاق الخاص به لا بمظهره.
كيف تجهّز الألمنيوم المؤكسد لطباعة UV؟
روتين تحضير منضبط يزيل معظم مفاجآت الالتصاق قبل حدوثها. وهذا هو التسلسل الذي ينجح في الإنتاج:
- انزعوا غشاء الحماية قبل الطباعة بوقت قصير، لا قبلها بأيام.
- افحصوا السطح تحت إضاءة جيدة بحثاً عن البقايا أو الخدوش أو البقع أو عدم انتظام الطلاء.
- من هذه المرحلة، تجنبوا لمس منطقة الطباعة؛ وأمسكوا اللوح من أطرافه أو ارتدوا قفازات.
- نظّفوا السطح بقطعة قماش جديدة خالية من الوبر.
- استخدموا منظفاً مناسباً مثل كحول الأيزوبروبيل فقط إذا تأكدتم من توافقه مع التشطيب المحدد؛ فبعض الأسطح المطلية أو المصبوغة تتأثر سلباً بالمذيبات، لذا جرّبوه أولاً على قطعة متبقية.
- اتركوا السطح حتى يجف تماماً.
- ضعوا برايمر الالتصاق إذا أثبت الاختبار أن هذه المادة تحتاج إليه.
- اطبعوا لوح اختبار بتصميم الإنتاج وإعدادات الحبر نفسها.
- أجروا اختبار الالتصاق على المطبوعة بعد تصلّب الحبر.
- لا تعتمدوا تلك المادة، من تلك الدفعة، للإنتاج إلا بعد أن تجتاز الاختبار.
الخطوات من الثامنة إلى العاشرة هي الأكثر تعرضاً للإهمال، وهي أرخص ضمان في سير العمل كله. ويشرح دليلنا لالتصاق الحبر في طباعة UV منطق التحضير نفسه على خامات أخرى.
متى يحتاج الألمنيوم إلى برايمر؟
البرايمر طبقة وسيطة: يلتصق بالخامة من جهة وبحبر UV من الجهة الأخرى. وحاجة الألمنيوم المؤكسد إليه تعتمد على الخامة نفسها، والأنودة والإغلاق، وكيمياء الحبر، والاستخدام، ومستوى التحمّل المطلوب من القطعة النهائية. فاللوحة الداخلية المعلقة على الجدار ولوحة اسم الآلة التي تتعرض للزيوت ومواد التنظيف لهما متطلبات مختلفة جداً، حتى لو كانتا من اللوح نفسه.
كثيراً ما تُطبع الأسطح المؤكسدة المجهّزة بطريقة مناسبة جيداً دون أي برايمر، ومن المفيد معرفة ذلك لأن البرايمر غير الضروري يضيف تكلفة ووقتاً للمناولة ونقطة فشل خاصة به إذا وُضع بطريقة خاطئة. وعندما يتطلب الاختبار برايمر، يجب أن يناسب المعدن ونظام الحبر معاً. وتوفر PRO TECHnology أحبار Marabu وموادها التمهيدية (البرايمر) ومنظفاتها إلى جانب مجموعة طابعاتها، كما توفر المعالجة التمهيدية للأسطح من MODICO للمهام التي يكون حلها في محسّنات الالتصاق التي تُمسح على السطح أو في تحضير أقوى. اطبعوا لوحاً دون برايمر ولوحاً ببرايمر جنباً إلى جنب، واختبروهما معاً، واعتمدوا الحد الأدنى الذي يجتاز الاختبار.
كيف تختبر التصاق حبر UV على الألمنيوم؟
لا يحتاج اختبار الالتصاق إلى مختبر. فالاختبارات التالية، التي تُجرى على المطبوعة الاختبارية بعد تصلّب الحبر، تكشف كل حالات الفشل تقريباً قبل أن يكشفها الإنتاج:
- اختبار الشبكة المتقاطعة: احفروا شبكة صغيرة من الخدوش السطحية عبر طبقة الحبر، واضغطوا شريطاً لاصقاً قوياً فوقها، ثم انزعوه بحركة واحدة. يجب أن يبقى الحبر المتصلّب على المعدن، مع خطوط قطع نظيفة ودون تقشر أي مربع. وهذه هي طريقة الشبكة المتقاطعة التقليدية التي بُنيت عليها معايير الالتصاق.
- اختبار الشريط اللاصق: شريط قوي يُضغط فوق منطقة مطبوعة دون خدوش ثم يُنزع بسرعة. أسرع وأخف، ومفيد كفحص أولي.
- مقاومة الخدش والمناولة: مرّروا ظفراً وقطعة نقدية على المطبوعة، مع مناولة واقعية: التكديس، والإدخال في الكراتين، والتثبيت على الجدار.
- مقاومة المواد الكيميائية عندما يتطلبها الاستخدام: افركوا المطبوعة بمواد التنظيف التي ستتعرض لها القطعة النهائية فعلاً، مثل منظف الزجاج على اللوحات أو مناديل الأيزوبروبيل على لوحات المعدات.
يُحكم على النجاح أو الفشل حسب المهمة لا حسب الكمال: فاللوح الزخرفي الداخلي ولوحة السلامة الخارجية لهما حدود مختلفة. احتفظوا باللوح المختبَر مع سجل المهمة؛ فإذا تصرفت دفعة لاحقة بطريقة مختلفة، يثبت اللوح المرجعي أن المادة تغيّرت.
استخدامات طباعة UV على الألمنيوم المؤكسد
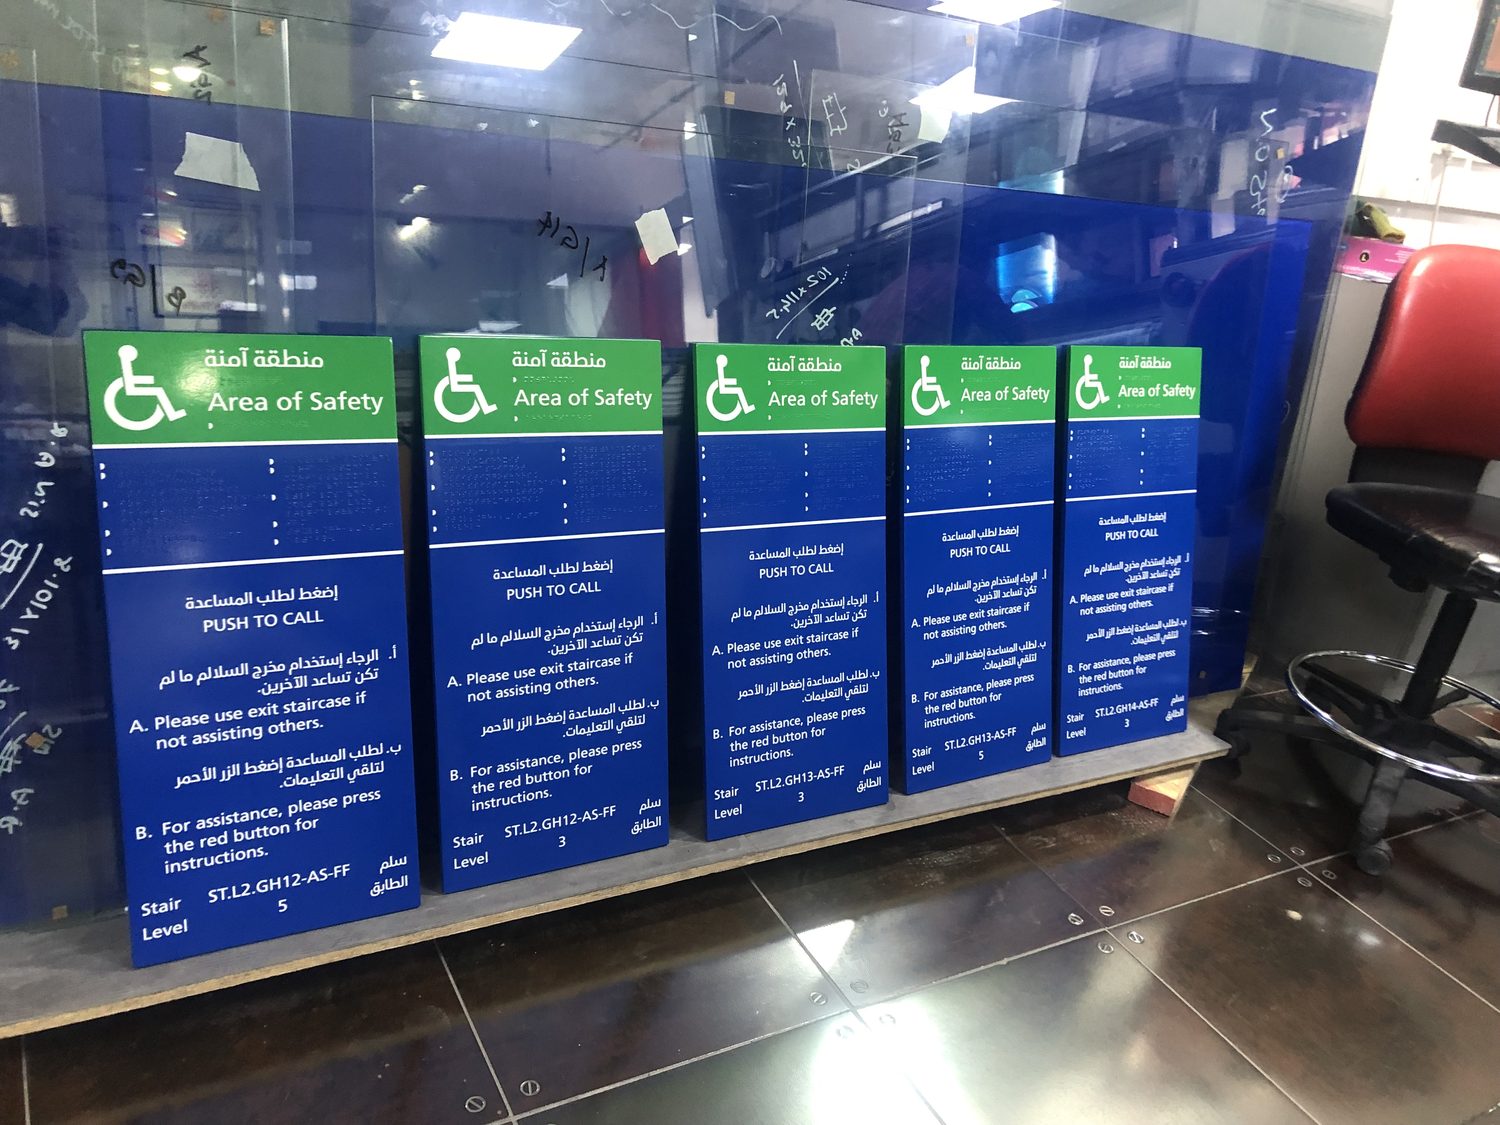
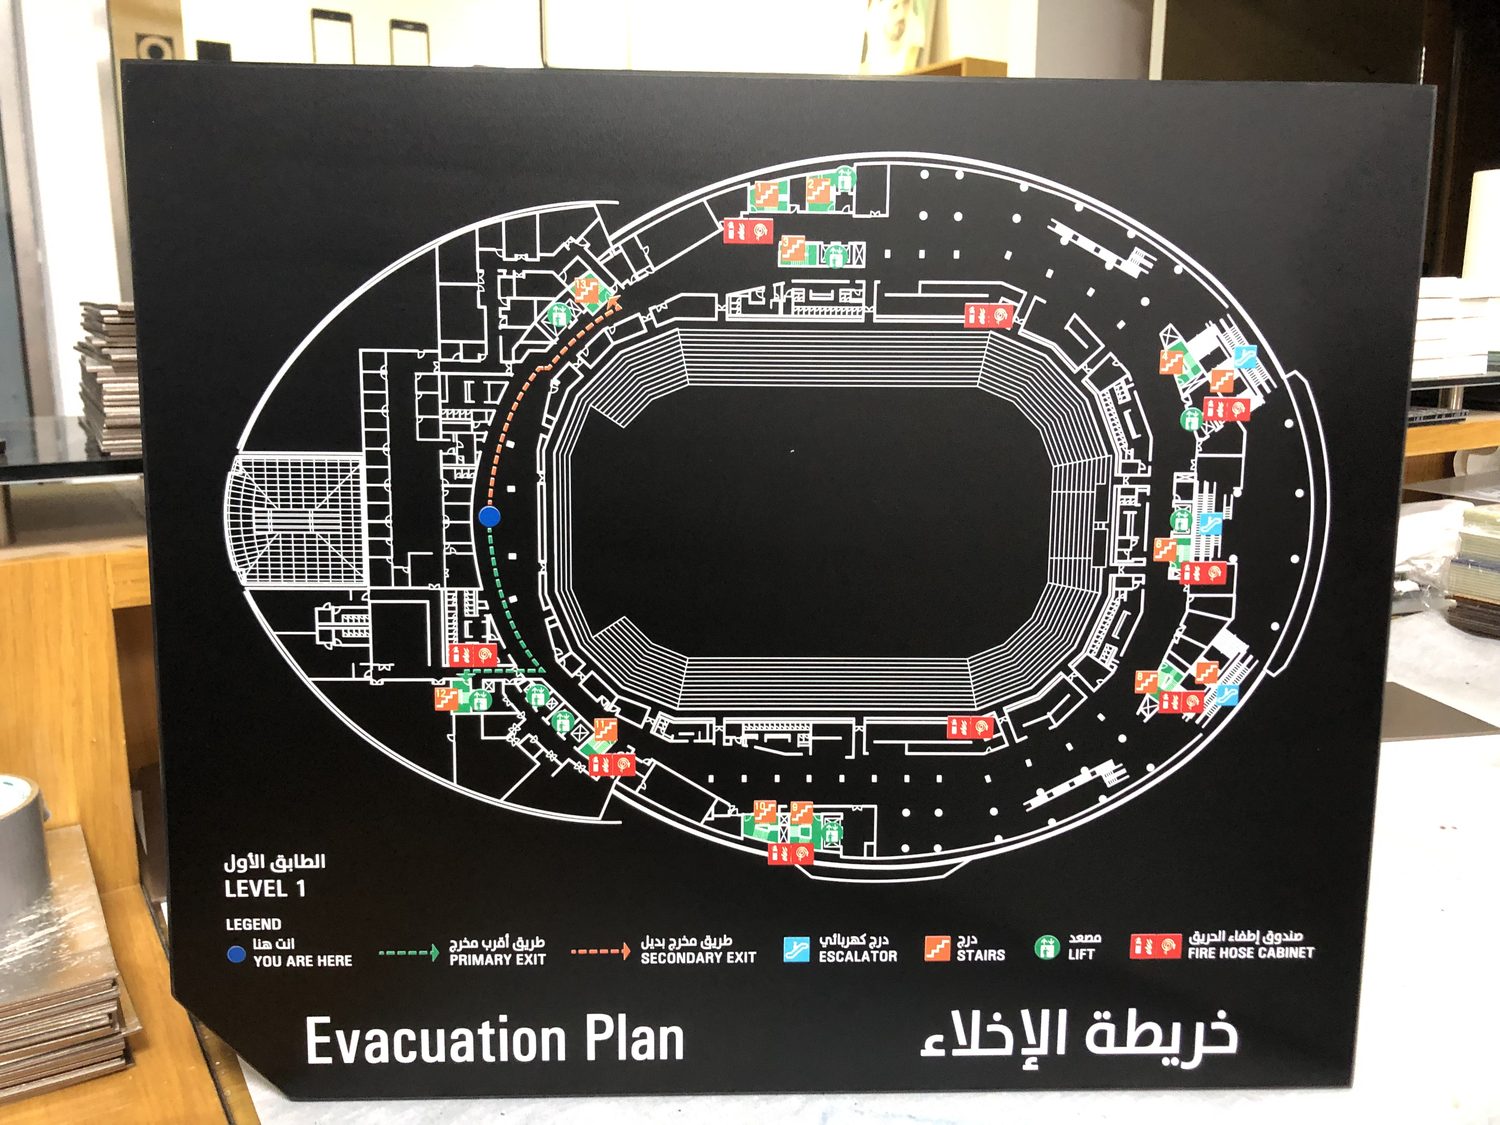
تحمل طباعة UV المباشرة على الألمنيوم المؤكسد مجموعة واسعة من الأعمال في الخليج: لوحات الأسماء الصناعية ولوحات الأرقام التسلسلية، ولوحات التحكم والمعدات، وملصقات الأصول والسلامة، واللوحات المعمارية واللوحات الإرشادية، وألواح ودروع الألمنيوم التي تحمل العلامات التجارية، والجوائز، والألواح الزخرفية الداخلية، والمنتجات المعدنية حسب الطلب مثل البطاقات والشارات والهدايا. ولأن الطباعة رقمية، يمكن أن تحمل كل لوحة بيانات مختلفة، ولا تزيد تكلفة القطعة في الكميات الصغيرة عنها في الكميات الكبيرة.
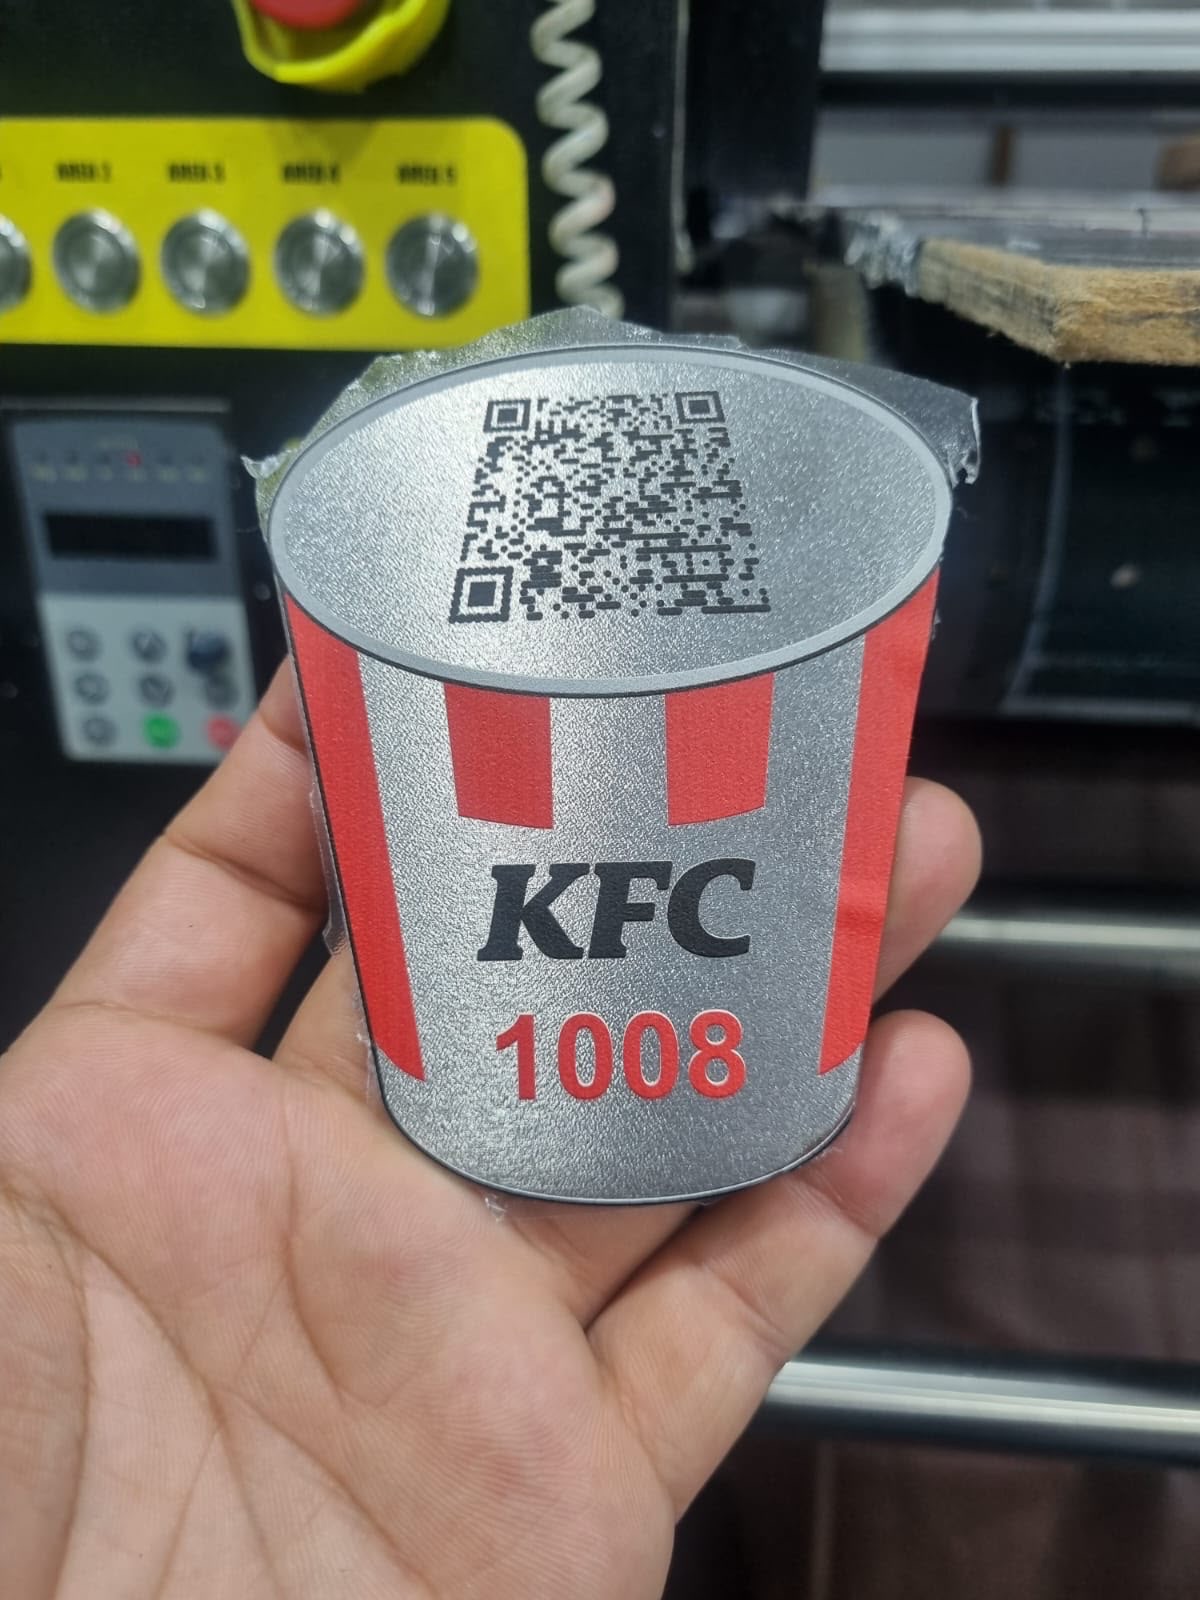
والبطاقة التي تحمل رمز QR في الصورة أعلى هذا المقال مثال نموذجي: بيانات متغيرة متينة على لوح مصقول بالفرشاة، مطبوعة مباشرة دون ألواح طباعة أو شاشات حريرية أو رفوف تجفيف.
الطباعة على الألمنيوم بطابعات UV المسطحة من Direct Color Systems
لهذا النوع من الأعمال، توفر PRO TECHnology طابعات UV المسطحة من Direct Color Systems وتدعمها، وهي مصممة للطباعة المباشرة على المواد الصلبة، ومنها المعادن والألمنيوم إلى جانب الزجاج والأكريليك والخشب والبلاستيك. وتُطبع الألوان والأبيض والطبقة الشفافة معاً في تمريرة واحدة، وهذا ما يجعل التأثيرات البارزة والمحببة والملموسة عملية، وتُعد DCS شركة رائدة معروفة في طباعة UV البارزة الدقيقة وطباعة برايل، وهي ميزة حقيقية في اللوحات المطابقة للمتطلبات على الألمنيوم. وجودة الطباعة نفسها متاحة بأربعة مقاسات مختلفة لسطح الطباعة، فيمكن اختيار الآلة المناسبة لأعمال اللوحات الصغيرة أو ألواح اللافتات أو الإنتاج المتنوع.
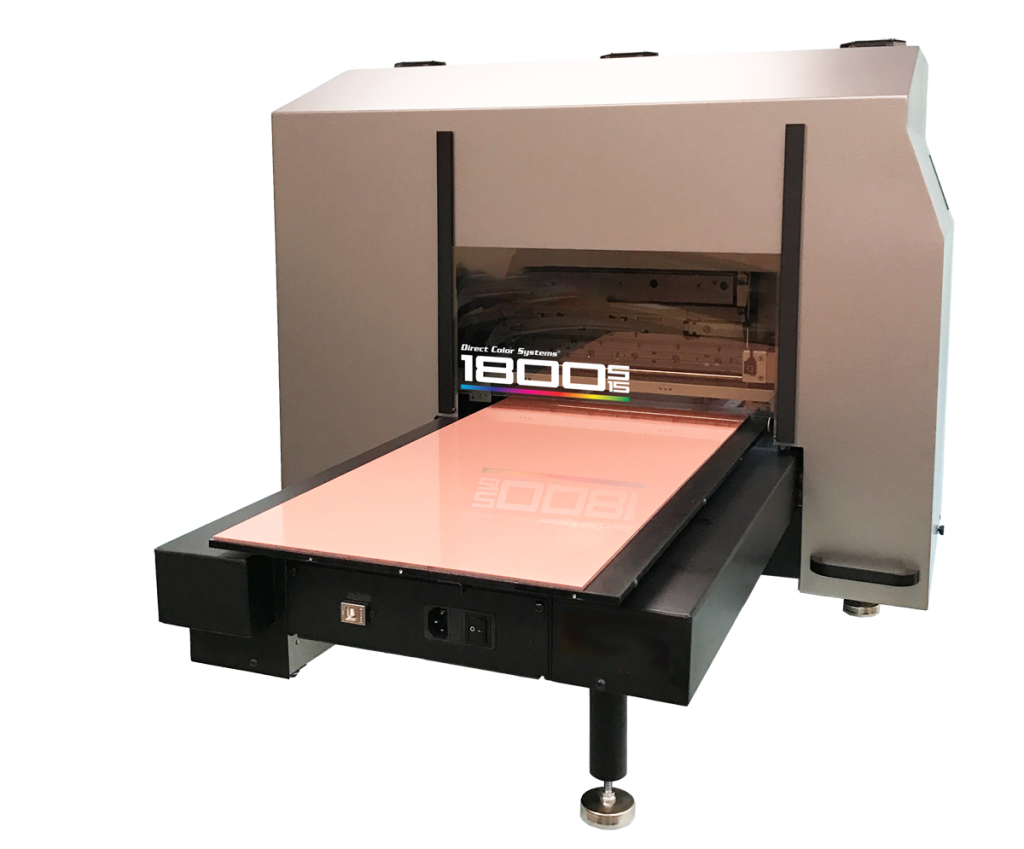
نقدّم العروض التوضيحية للآلات ونركّبها ونصونها وندعمها محلياً من دبي، وتجارب المواد على ألمنيوم عملائنا جزء من مرحلة ما قبل البيع، لا إضافة لاحقة. ويغطي دليلنا عن اختيار ماكينة طباعة UV في الإمارات خيارات الآلات الأوسع.
مثال عملي: سير عمل صن ستوديو على الألمنيوم باستخدام طابعة DCS UV84 Gen 2
ومن المراجع المفيدة صن ستوديو، استوديو طباعة UV التابع لمجموعتنا في القوز بدبي، الذي يشغّل طابعة UV مسطحة كبيرة الحجم من طراز Direct Color Systems UV84 Gen 2 في الإنتاج اليومي إلى جانب طابعاته الأسطوانية من LSINC. وتمر لوحات الألمنيوم ولوحات الأسماء والألواح التي تحمل العلامات التجارية، ومنها تشطيبات الألمنيوم المؤكسد بالفضي الساتان والفضي المرآة والذهبي المصقول بالفرشاة الموصوفة أعلاه، بالتسلسل المنضبط نفسه الذي يوصي به هذا المقال: تُنظف الأسطح بكحول الأيزوبروبيل (IPA) عندما يسمح التشطيب بذلك، ويوضع برايمر الالتصاق من Marabu عندما تتطلبه الخامة ومستوى التحمّل المطلوب، وتحصل الأسطح الأصعب في الالتصاق على المعالجة التمهيدية للأسطح من MODICO، ومنها معالجة Pyrosil بسيليكات اللهب والمعالجة بالبلازما، قبل وضع الحبر. وتُختبر كل مادة أو دفعة جديدة للالتصاق قبل اعتماد تشغيل الإنتاج.
هذا المزيج، أي طابعة UV مسطحة كبيرة الحجم، وانضباط في التنظيف ووضع البرايمر، ومعالجة تمهيدية مخصصة للمواد التي تحتاج إليها، هو ما يحوّل الألمنيوم المؤكسد من خامة لا يمكن التنبؤ بسلوكها إلى خامة روتينية. وهو أيضاً سير العمل الذي نعرضه على المشترين: فالآلة والأحبار والمعالجات التمهيدية نفسها التي يستخدمها صن ستوديو في الإنتاج هي التي توفرها PRO TECHnology وتدعمها.
لماذا يهم اختبار دفعة الألمنيوم نفسها؟
قد يبدو لوحان من الألمنيوم المؤكسد متطابقين على الرف ويتصرفان بطريقة مختلفة تحت الحبر، لأن العوامل التي تحكم الالتصاق غير مرئية: السبيكة، وخط الأنودة، وكيمياء الإغلاق ومدى اكتماله، وأي طلاء من المصنع، والمورّد، والدفعة، وظروف التخزين، والتلوث المتراكم. وتحصل شركات اللوحات في الإمارات عادة على ألواح الألمنيوم المؤكسد والقطع الجاهزة عبر موردين محليين مثل Blue Rhine أو Sign Trade، وقد يُطبع اسم التشطيب نفسه من موردين مختلفين، أو دفعات مختلفة من المورّد نفسه، بطريقة مختلفة. ولا يعني ذلك أن أي مورّد مخطئ؛ بل يعني أن اختبار كل دفعة هو الصواب.
في بيئات الإنتاج، نوصي باختبار لوح الألمنيوم والتشطيب نفسيهما قبل اعتماد تشغيل كامل، وبإعادة الاختبار عند تغيّر المورّد أو التشطيب أو الدفعة. اطبعوا لوحاً واحداً، وأجروا اختبار الشبكة المتقاطعة واختبار الشريط اللاصق، واحتفظوا باللوح. إنها عشر دقائق من العمل تحمي ساعات من تشغيل الآلة وموعد تسليم العميل.
الطباعة على الألمنيوم بتقنية UV في دبي والإمارات
توفر PRO TECHnology تقنيات الطباعة من دبي منذ عام 1998، وتدعم المطابع التجارية والصناعية في الإمارات ودول الخليج ضمن قسم الطباعة الرقمية: معدات طباعة UV، واختبار التطبيقات والخامات على مواد العملاء، والأحبار والبرايمر عند الحاجة، وتدريب المشغلين، والدعم الفني المحلي. وإذا كنتم تعتمدون ألمنيوماً مؤكسداً لمشروع لوحات أو مشروع صناعي، أو تختارون طابعة له (سواء بحثتم عنه باسم «الألمنيوم المؤكسد» أو «الألمنيوم المؤنود»، أو بالتهجئة البريطانية anodised aluminium أو الأمريكية anodized aluminum، فالمادة واحدة)، يمكننا اختبار ألواحكم قبل أن تلتزموا بشراء المعدات أو بتشغيل الإنتاج.
الأسئلة الشائعة
هل تطبع طابعات UV مباشرة على الألمنيوم المؤكسد؟
نعم. تطبع طابعات UV المسطحة، مثل مجموعة Direct Color Systems، مباشرة على الخامات الصلبة، ومنها الألمنيوم المناسب والمعادن الأخرى. أما ثبات الحبر بعد ذلك فيعتمد على السطح: الأنودة، وأي إغلاق للمسام، والتشطيب، والنظافة، والبرايمر في بعض الحالات. إنها مسألة تتعلق بالمادة لا بالطابعة، ويحسمها الاختبار.
هل يحتاج الألمنيوم المؤكسد إلى برايمر قبل طباعة UV؟
ليس دائماً. فالأسطح المؤكسدة المجهّزة بطريقة مناسبة كثيراً ما تقبل حبر UV جيداً بعد تنظيف صحيح فقط. أما الأسطح المغلقة المسام أو المطلية، أو المهام التي تتطلب تحمّلاً عالياً، فقد تحتاج إلى برايمر التصاق. اطبعوا لوحاً دون برايمر ولوحاً ببرايمر، واختبروهما، ودعوا النتائج تقرر.
هل الألمنيوم المؤكسد Type II أفضل لطباعة UV؟
Type II مجرد اسم لعملية الأنودة بحمض الكبريتيك. ولا يعني تلقائياً أن اللوح مطفأ أو غير مغلق المسام أو قابل للطباعة أو عالي الالتصاق. وقد يتصرف لوحان من Type II بطريقة مختلفة تماماً حسب طريقة تشطيب كل منهما وإغلاقه، لذا فالتسمية وحدها لا تضمن قابلية الطباعة.
ما الفرق بين الألمنيوم المؤكسد المغلق المسام وغير المغلق؟
تترك الأنودة طبقة أكسيد ألمنيوم مسامية. والإغلاق يسد هذه المسام، عادة لتحسين مقاومة الصدأ والبقع. وتحتفظ الأسطح غير المغلقة أو المغلقة جزئياً بمسامية أكبر، وهذا قد يمنح حبر UV تثبيتاً ميكانيكياً أفضل، بينما تكون الأسطح المغلقة بالكامل أقل امتصاصاً وقد يصعب الالتصاق بها. ولا يؤكد نوع السطح لديكم إلا اختبار التصاق على اللوح الفعلي.
هل يمكن الطباعة بتقنية UV على الألمنيوم المصقول بالفرشاة؟
نعم، تُطبع التشطيبات المصقولة بالفرشاة بشكل روتيني، بل قد يساعد ملمسها على التثبيت الميكانيكي. ويظهر اتجاه الخطوط عبر طبقات الحبر الرقيقة، ويستفيد منه كثير من المصممين عمداً. وكما في أي تشطيب، يجب تنظيف الدفعة واختبارها أولاً.
هل يمكن الطباعة بتقنية UV على ألمنيوم المرآة؟
نعم، يُستخدم الألمنيوم المؤكسد بتشطيب المرآة في اللوحات والشارات الفاخرة. وقد تختلف خصائص سطح المرآة عن ألواح الساتان أو المصقولة بالفرشاة، كما تظهر عليه آثار المناولة بسهولة أكبر، لذا يستحق تنظيفاً دقيقاً بشكل خاص واختبار التصاق خاصاً به.
كيف تحسّن التصاق حبر UV على المعادن؟
ابدؤوا بالسطح: انزعوا غشاء الحماية، ونظّفوا الزيوت وبصمات الأصابع، وتأكدوا إن كان السطح مطلياً أو مغلق المسام. ثم اختاروا نظام الحبر المناسب للخامة، وضعوا برايمر الالتصاق حيث يُظهر الاختبار الحاجة إليه، وتأكدوا من المعالجة بالأشعة بشكل صحيح، وتحققوا باختبار الشبكة المتقاطعة واختبار الشريط اللاصق قبل الإنتاج.
هل يجب تنظيف الألمنيوم قبل طباعة UV؟
نعم، دائماً. فبصمات الأصابع وزيوت التشغيل وبقايا المادة اللاصقة من غشاء الحماية والغبار المحمول في الهواء كلها تضعف الالتصاق. نظّفوا السطح بقطعة قماش خالية من الوبر ومنظف تأكد توافقه مع التشطيب المحدد، ثم اتركوه حتى يجف تماماً قبل الطباعة.
هل تطبع طابعات Direct Color Systems على الألمنيوم؟
نعم. تطبع طابعات UV المسطحة من DCS مباشرة على مجموعة واسعة من المواد الصلبة، ومنها المعادن والألمنيوم، فتضع الألوان والأبيض والطبقة الشفافة معاً في تمريرة واحدة، مع تأثيرات بارزة وملموسة عندما تتطلبها المهمة. وتوفر PRO TECHnology طابعات DCS وتدعمها في أنحاء الشرق الأوسط.
هل أحتاج إلى اختبار ألمنيوم كل مورّد؟
اختبروا ألمنيوم كل مورّد، ويفضّل كل دفعة، قبل تشغيل الإنتاج. فالسبيكة والأنودة والإغلاق والطلاءات والتخزين والمناولة تختلف كلها من مصدر لآخر، وقد يتصرف لوحان متطابقان في المظهر بطريقة مختلفة تحت حبر UV. واختبار التصاق مدته عشر دقائق ضمان رخيص ضد فشل تشغيل كامل.
أرسلوا لنا الألمنيوم قبل أن تلتزموا
أرسلوا اللوح وأخبرونا بالحبر وبالظروف التي يجب أن يتحمّلها. وسنطبع عليه، ونجري اختبارات الالتصاق، ونخبركم بالحد الأدنى من التحضير الذي يجتاز الاختبار: دون تحضير، أو بالتنظيف، أو بالبرايمر. ويتولى صن ستوديو في القوز، استوديو طباعة UV التابع لمجموعتنا، أعمال الإنتاج، ويجمع المعالجة التمهيدية والطباعة والمعالجة اللاحقة الواقية معاً.