الطباعة على الألمنيوم وألواح ACP بتقنية UV: الالتصاق والمتانة في الأماكن الخارجية ومتى يفيد البرايمر
نُشر في · PRO TECHnology، قسم الطباعة الرقمية
كلمة «الألمنيوم» تشمل خمسة أسطح طباعة مختلفة على الأقل: الألمنيوم الخام بتشطيب المصنع، والألمنيوم المؤكسد (أنودايز)، والمطلي، والمطلي بالبودرة، والوجه المطلي لألواح الألمنيوم المركّب (ACP). ولكلٍّ منها طريقته في الالتصاق، وطريقته في الفشل، وطريقته في التقادم في الأماكن الخارجية. يفرز هذا الدليل عن الطباعة على الألمنيوم بتقنية UV هذه الأسطح، ويفرّق بين التقشّر والخدش وبهتان الألوان وانفصال الطبقات، ويوضح متى يفيد البرايمر، ومتى لا يحل المشكلة إلا الحبر أو طبقة الطلاء أو طبقة حماية شفافة.
هل يجعل البرايمر الطباعة على الألمنيوم بتقنية UV تدوم في الأماكن الخارجية؟ جزئياً فقط. يستطيع البرايمر أو المعالجة التمهيدية تثبيت الرابطة بين الحبر والسطح، وتظهر أهمية ذلك أكثر ما تظهر على الألمنيوم الخام وعلى بعض أنواع الألمنيوم المؤكسد. لكنه لا يفعل شيئاً لبهتان الألوان، الذي تحدده أصباغ الحبر والشمس، ولا يقدّم إلا القليل في مواجهة الخدش، الذي تحدده طبقة الحبر وأي طبقة حماية شفافة فوقها. وعلى ألواح ACP والألمنيوم المطلي بالبودرة يلتقي الحبر بطبقة طلاء لا بالألمنيوم، فذلك الطلاء هو ما يحدد الالتصاق. ويُثبَت عمر الطباعة في الخارج باختبار اللوح الفعلي، لا بالبرايمر.
- الألمنيوم الخام والمصقول بالفرشاة
- طبقة أكسيد مع زيوت الدرفلة وبقايا المناولة: إزالة الشحوم، وغالباً برايمر
- الألمنيوم المؤكسد (أنودايز)
- الأنودة المغلقة المسام وغير المغلقة تتصرفان بشكل مختلف: اختبروا الدفعة نفسها
- المطلي والمطلي بالبودرة
- يلتصق الحبر بالطلاء، فجودة الطلاء واكتمال تصلّبه هما ما يحدد النتيجة
- ألواح ACP / ACM
- الطباعة على وجه مطلي في المصنع بطريقة طلاء اللفائف، لا على الألمنيوم
- ما يفيد فيه البرايمر
- الرابطة. لا يفيد في بهتان الألوان، ويفيد قليلاً في الخدش
- إثبات المتانة في الخارج
- بيانات ثبات ألوان الحبر أمام الضوء، وطبقة حماية شفافة متوافقة عند الحاجة، وعيّنة تُعرَّض في موقع التركيب
- مكان الطباعة
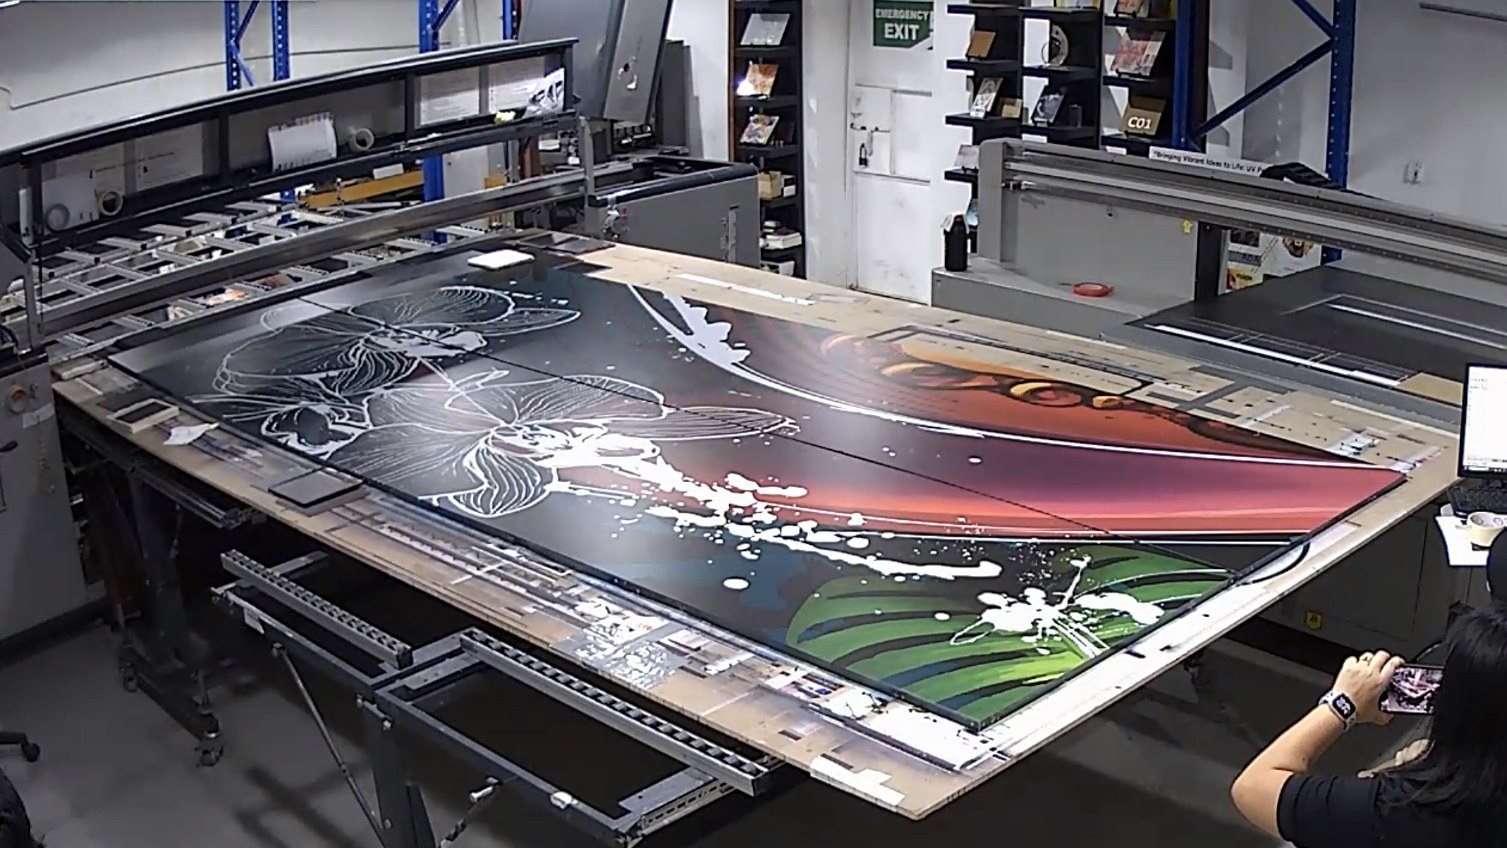
- صن ستوديو، القوز: طابعات DCS المسطحة وطابعة IQDEMY مسطحة بالسير الناقل بعرض 2.5 متر، ومعالجة تمهيدية من MODICO
- التواصل
- +971 4 343 5501، sales@protech.ae
أبرز النقاط
- حدّدوا السطح قبل اختيار العملية: فالألمنيوم الخام والمؤكسد والمطلي والمطلي بالبودرة وأوجه ألواح ACP تختلف في طريقة الالتصاق وفي طريقة الفشل.
- على ألواح ACP والألمنيوم المطلي بالبودرة يلتقي الحبر بطبقة طلاء، فذلك الطلاء، لا السبيكة، هو ما يحدد الالتصاق.
- يستطيع البرايمر تثبيت الرابطة، لكنه لا يوقف بهتان الألوان ولا يجعل الطباعة مقاومة للخدش، ولا يصح أن يُنسب إليه أي ادعاء بالحماية من الأشعة فوق البنفسجية.
- اجتياز اختبار التقطيع الشبكي يثبت أن الرابطة تكوّنت. أما عمر الطباعة في الخارج فيحتاج إلى بيانات ثبات ألوان الحبر أمام الضوء، وطبقة حماية شفافة متوافقة حيث تنص المواصفات عليها، وعيّنة تُعرَّض في المكان الذي سيُركَّب فيه اللوح.
على أي نوع من أسطح الألمنيوم تطبعون فعلاً؟
كل سطح ألمنيوم يحمل شيئاً ما: طبقة أكسيد طبيعية، أو زيوت درفلة من المصنع، أو طبقة أنودية، أو طلاء، أو دهان بودرة. وتشير شركة Plasmatreat المصنّعة لتقنيات معالجة الأسطح إلى أن الأكسدة والملوثات تُضعف قابلية سطح المعدن للتبلّل، وأن التلوث كثيراً ما يكون غير مرئي. لذلك فالمهمة الأولى هي تحديد السطح، لأنه هو ما يحدد طريقة التجهيز.
| السطح | ما يلتقي به الحبر | التجهيز المعتاد | الخطر الرئيسي |
|---|---|---|---|
| خام بتشطيب المصنع أو مصقول بالفرشاة | طبقة أكسيد مع زيوت وبقايا مناولة | إزالة الشحوم، ثم محفز التصاق إذا تطلّبه الاختبار | تقشّر حيث بقيت البقايا؛ وتغيّر في الألوان لأن المعدن يظهر من خلال الحبر |
| الألمنيوم المؤكسد (أنودايز) | طبقة أكسيد مسامية، مغلقة المسام أو غير مغلقة | التنظيف؛ واختبار كل دفعة، لأن الإغلاق يغيّر السطح | تتفاوت النتائج بين الدفعات والموردين |
| صفائح مطلية أو مطلية على اللفائف في المصنع | الطلاء | التنظيف وفق إرشادات الشركة المصنّعة للطلاء، ثم الاختبار | طلاء مصمَّم ليقاوم الالتصاق، أو طلاء ضعيف الالتصاق بما تحته أصلاً |
| مطلي بالبودرة | طبقة دهان البودرة | التنظيف، ثم اختبار الطلاء بحالته عند التوريد | دهان بودرة غير مكتمل التصلّب أو ملوَّث، أو إضافات انزلاق على السطح |
| وجه ألواح ACP / ACM | طلاء PVDF أو FEVE أو بوليستر مطبّق على اللفائف في المصنع | إبقاء غشاء الحماية حتى لحظة الطباعة، ثم التنظيف، ثم الاختبار | الأوجه المطلية بالبوليمرات الفلورية تقاوم الالتصاق؛ وطلاء اللوح هو ما يحدد النتيجة |
للألمنيوم المؤكسد دليل مستقل: يتناول دليل طباعة UV على الألمنيوم المؤكسد الطبقات المغلقة المسام وغير المغلقة والتشطيبات والاختبار بالتفصيل.
الألمنيوم الخام والمؤكسد: حيث يكون للبرايمر دور فعلي
على الصفائح الخام والمصقولة بالفرشاة يلتقي الحبر بطبقة الأكسيد وبكل ما تركه مصنع الدرفلة وورشة التصنيع على السطح. تأتي إزالة الشحوم أولاً، واستخدام محفز التصاق مخصص للمعادن ممارسة شائعة على الألمنيوم الخام، وإن لم يكن كل لوح يحتاج إليه. والاختبار على الصفيحة الفعلية هو الحَكَم.
تضيف الأنودة طبقة أكسيد مضبوطة مليئة بمسام دقيقة. والمسام الحديثة غير المغلقة تمتص الأصباغ بسهولة، والإغلاق يسدّها؛ ولهذا يربط المختصون في الأنودة بهتان الألمنيوم المؤكسد المصبوغ بالإغلاق، ولهذا أيضاً وُضع معيار ISO 2143 اختباراً ببقعة صبغة يقيس مقدار ما فقدته الطبقة المغلقة من قدرتها على الامتصاص. أما في الطباعة، فالخلاصة العملية أن الدفعات المغلقة وغير المغلقة قد تتصرف بشكل مختلف جداً مع الحبر نفسه، لذا تستحق كل دفعة جديدة قطعة اختبار.
أحبار الألوان الأساسية شبه شفافة، لذا يظهر المعدن من خلالها على الألمنيوم الخام والمصقول بالفرشاة ويصبح جزءاً من اللون، ما لم تُطبع طبقة أساس بيضاء أولاً. وهذا قرار تصميمي لا قرار متانة، لكنه يغيّر طريقة انعكاس الضوء عند حواف الطباعة ومدى وضوح الخدوش.
لماذا تختلف الطباعة على ألواح ACP عن الطباعة على الألمنيوم الخام؟
لوح الألمنيوم المركّب (ACP) صفيحتان رقيقتان من الألمنيوم ملتصقتان بلبّ في الوسط. فلوح ALUCOBOND PLUS مثلاً يتكون من صفيحتي ألمنيوم سماكة كل منهما 0.5 مم تكسوان لبّاً ذا حشوة معدنية (mineral-filled)، ويُطبَّق طلاؤه بطريقة طلاء اللفائف (coil coating). وعندما تطبعون على ألواح ACP فأنتم تطبعون على طلاء المصنع ذاك، ولا يلامس الألمنيوم الحبر أبداً.
- الطلاء هو الخامة. تُصمَّم أوجه البوليستر وأوجه البوليمرات الفلورية بطلاء PVDF أو طلاء FEVE لمقاومة الأوساخ والعوامل الجوية، وهذا ما يجعل التصاق الحبر ببعضها صعباً أيضاً. اسألوا عن العلامة التجارية للوح ونوع طلائه ولونه قبل تقديم عرض السعر، واختبروا ذلك اللوح نفسه.
- أبقوا غشاء الحماية على اللوح حتى يصل إلى الطابعة. فالألواح المكشوفة تجمع الغبار والخدوش الخفيفة التي تظهر من خلال التصميم وتلوّث السطح.
- التصنيع أولاً، ثم الطباعة. تفريز اللوح المطبوع أو طيّه أو ثنيه يُجهد طبقة الحبر عند خط الطي، وهناك تتشقق.
- للألواح المطلية برايمرات أيضاً، لكنها خاصة بأنظمة معينة. فمثلاً تُدرج نشرة بيانات Nazdar لمحفزات الالتصاق لأحبار UV النافثة ألواح ACP المطلية بالمينا (enamelled ACP) ضمن الخامات المناسبة لأحد محفزاتها، على أن يُستخدم مع أحبار الشركة نفسها وبعد الاختبار.
تأتي تعليمات تنظيف الوجه المطلي من الشركة المصنّعة للوح. فدليل تنظيف ألواح ALPOLIC ذات تشطيب Lumiflon (FEVE) يوصي بمنظف معتدل أو بمحلول كحول الأيزوبروبيل بتركيز من 5 إلى 10 بالمئة، وباختبار أي منظف أقوى على موضع مخفي أولاً. وقد يتحمّل طلاء اللوح منظفاً يهاجم مع ذلك الحبر المطبوع، لذا يجب أن تدخل طريقة التنظيف في اختبار الطباعة أيضاً.
الألمنيوم المطلي والمطلي بالبودرة: الطلاء هو الحَكَم
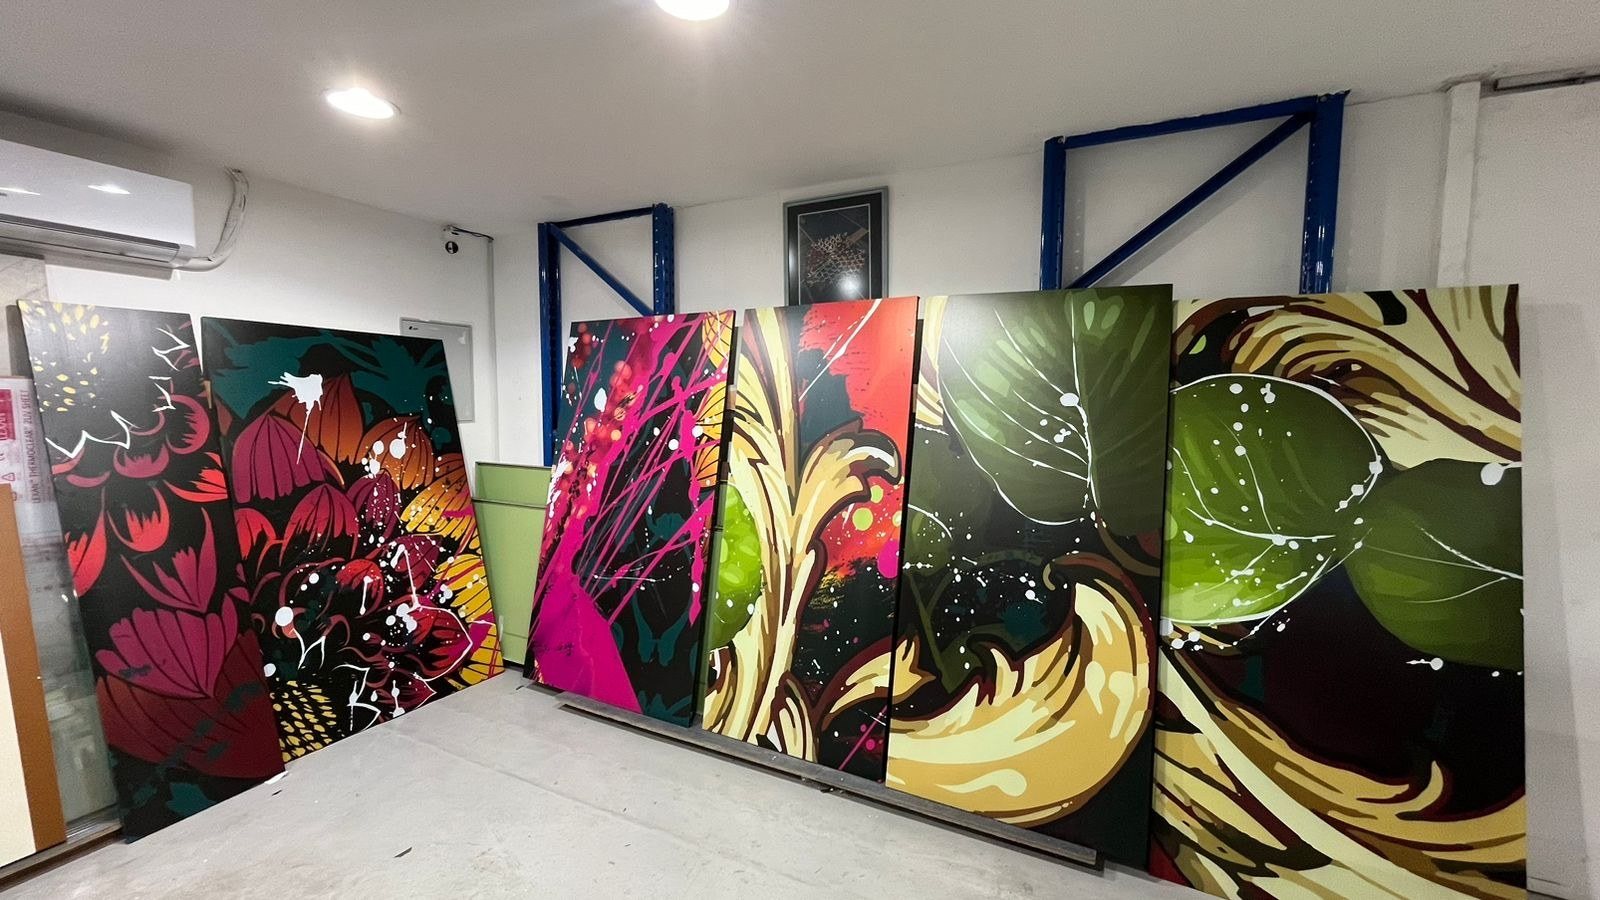
على الألمنيوم المطلي والمطلي بالبودرة، الالتصاق خاصية من خصائص الطلاء. فالطلاء المكتمل التصلّب أرضية ممتازة ومتجانسة للطباعة، أما الطلاء الناقص التصلّب أو الملوّث فيفشل أياً كان المعدن تحته. وتُصنَّف الطلاءات المعمارية بفئات أداء: تضع مقارنة Powder Coating Institute فئات Qualicoat Class 1 و2 و3 مقابل مواصفات AAMA 2603 و2604 و2605، وترتبط كل منها بمدة مختلفة من التعرض في فلوريدا لقياس احتفاظ الطلاء بلمعانه ولونه.
ويترتب على ذلك أمران. الأول أن الطلاء من الفئة الأعلى يدوم عادةً أطول من الطباعة التي فوقه، فتصبح متانة الطباعة نفسها هي الحد. والثاني أن الطلاء المختار ليطرد الأوساخ ويقاوم المواد الكيميائية قد يقاوم الحبر أيضاً، فكلما زادت متانة الطلاء زادت أهمية الاختبار قبل تشغيل الإنتاج.
التقشّر والخدش وبهتان الألوان وانفصال الطبقات: دلالة كل عيب
| العيب | ما تلاحظونه | السبب المعتاد | هل يفيد البرايمر؟ |
|---|---|---|---|
| التقشّر | ينفصل الحبر عن السطح، ويبدو السطح تحته نظيفاً | تلوث، أو غياب المعالجة التمهيدية، أو برايمر غير مناسب، أو نقص في المعالجة بالأشعة | نعم، حين تكون الرابطة هي نقطة الضعف |
| الخدش | يبقى الحبر ملتصقاً لكنه يتآكل أو تخترقه الخدوش | طبقة حبر لينة أو رقيقة، أو احتكاك، أو تنظيف بالليف الكاشط | لا. الحل في اختيار الحبر وفي طبقة حماية شفافة |
| بهتان الألوان | يضعف اللون بينما تبقى طبقة الحبر في مكانها | ثبات أصباغ الحبر أمام الضوء، والتعرض للشمس | لا. الحل في اختيار الحبر والطبقة الشفافة |
| انفصال الطبقات | تنفصل طبقة من الطلاء وعليها الحبر | طلاء أو دهان بودرة ضعيف الالتصاق بالمعدن، أو فشل في وجه لوح ACP | لا. الخلل تحت الطباعة |
| التشقق | شقوق دقيقة، غالباً على امتداد خطوط الطي أو الحواف | التشكيل بعد الطباعة، أو حبر هش، أو التمدد والانكماش الحراري | لا. صنّعوا اللوح أولاً، وتحققوا من مرونة الحبر |
تكمن أهمية هذا التمييز في أن لكل عيب علاجاً مختلفاً. فاختبار التقطيع الشبكي وفق ISO 2409 أو ASTM D3359 يكشف التقشّر وانفصال الطبقات. واختبار الفرك بالمذيب، مثل ASTM D5402، يعطي فحصاً مقارناً لمقاومة المواد الكيميائية. ويُقيَّم بهتان الألوان بمقارنته بمراجع الصوف الأزرق في ISO 12040، وتشير شركة Fujifilm إلى أن ثبات الأصباغ أمام الضوء هو العامل الرئيسي في مدة بقاء ألوان الطباعة.
هل يحسّن البرايمر متانة الطباعة في الأماكن الخارجية؟
فقط حين تكون الرابطة هي ما يفشل. ففي الخارج تؤثر الحرارة والرطوبة والتمدد والانكماش اليومي للوح المعدني كلها في الحد الفاصل بين الحبر والسطح، لذا يظهر ضعف الرابطة في الخارج أسرع مما يظهر في الداخل. وتثبيت تلك الرابطة بالتنظيف الصحيح والمعالجة التمهيدية والبرايمر المناسب يزيل سبباً واحداً من أسباب الفشل.
لكنه لا يزيل الأسباب الأخرى. فالبرايمر يقع تحت الحبر، فلا يستطيع حماية اللون من الضوء ولا السطح من الاحتكاك. ولا ينبغي وصف أي برايمر بأنه مقاوم للأشعة فوق البنفسجية أو مقاوم للعوامل الجوية لمجرد أنه برايمر، ولا يقدّم هذا الدليل مثل هذا الادعاء لأي منتج.
يصوغ صانعو الأحبار بياناتهم عن الاستخدام الخارجي بتحفّظ. فنشرة بيانات Fujifilm لحبر Uvijet KH تربط نتيجة اختبار الزينون لهذا الحبر بنحو 18 شهراً في الخارج في مناخ معتدل، وتستثني أشد المناخات حرارة، أما نشرة حبر Uvijet KO فتذكر نحو 12 شهراً، وتوصي لما بعد ذلك بطبقة شفافة تُطبع فوق التصميم أو بالتغليف (لامينيشن). هذه بيانات عن تلك الأحبار تحت تلك الظروف، وليست أرقاماً لأحبار أخرى ولا لمنطقة الخليج. اطلبوا من صانع الحبر المستخدم فعلاً بيانه عن الاستخدام الخارجي والظروف التي يستند إليها.
متى تحتاج الطباعة إلى طبقة حماية شفافة؟
طبقة الحماية الشفافة فوق الطباعة هي الحل المعتاد حين يُتوقع احتكاك أو تنظيف أو تعرّض طويل للشمس. فهي تضيف طبقة علوية تتآكل هي بدلاً من الطباعة، ويمكن أن تحمل مواد ماصة للأشعة فوق البنفسجية تبطئ بهتان الألوان، لكن لها شروطها الخاصة.
- الأحبار الشفافة في الطابعات. تصف شركة Roland DG حبرها الشفاف بأنه يضيف تأثيرات اللمعان أو المطفأ (مات) أو البارز، وتقول إنه يمكن أن يحسّن مقاومة العوامل الجوية، مع تنبيه المستخدمين إلى الاختبار على القطعة الفعلية أولاً.
- الطبقات العلوية والتغليف. تحذّر شركة Mimaki من أن أحبار UV الصلبة لا تملك بمفردها إلا مقاومة ضئيلة للعوامل الجوية، وأن التغليف (اللامينيشن) قد يسبب تشققها، وأن طبقة علوية (Overcoat) قد تساعد لكن لا بد من اختبارها. ولا تضمن الشركة النتائج.
- التوافق. يجب أن تلتصق طبقة الحماية الشفافة بالحبر المتصلّب، وأن تنثني مع اللوح، وأن تتحمل طريقة التنظيف. وقد تهاجم الطبقة الشفافة ذات الأساس المذيبي بعض الأحبار المتصلّبة.
- الحدود. الطبقة الشفافة تتأثر بالعوامل الجوية هي أيضاً. فهي تبطئ التآكل والبهتان، لكنها لا تجعل الطباعة دائمة.
لماذا لا يُثبت اجتياز اختبار الالتصاق عمر الطباعة في الخارج
يُجرى اختبار التقطيع الشبكي بعد الطباعة بيوم أو نحوه. وهو يُظهر أن الرابطة تكوّنت، لا كيف ستتقادم. أما اختبارات التقادم المعجّل، مثل ISO 4892-2 (قوس الزينون) أو ASTM G154 (مصابيح UV الفلورية)، فتفاضل بين المواد تحت ظروف محددة، ومعيار G154 نفسه لا يحاكي الملح ولا التلوث. وتؤكد شركة Q-Lab، صانعة غرف الاختبار هذه، أنه لا توجد معادلة عامة لتحويل ساعات الاختبار إلى سنوات في الخارج.
- استخدموا اللوح الحقيقي: العلامة نفسها والطلاء نفسه واللون نفسه، ومن الدفعة نفسها قدر الإمكان.
- اطبعوا الطبقات الفعلية: الأساس الأبيض والألوان وأي طبقة شفافة، مع تسجيل إعدادات المعالجة بالأشعة.
- اختبروا الالتصاق: بالتقطيع الشبكي بعد مدة الانتظار التي يحددها صانع الحبر.
- اختبروا التنظيف: بالمنظف الفعلي وطريقة التنظيف المعتمدة في المنشأة، على قصاصة مطبوعة.
- عرّضوا عيّنة محفوظة في المكان الذي ستُركَّب فيه الألواح وبالاتجاه نفسه، وافحصوها على فترات متفق عليها مقارنةً بعيّنة توأم لم تُعرَّض تُحفظ في الداخل.
- دوّنوا كل شيء: اللوح، والطلاء، والحبر، والبرايمر أو المعالجة التمهيدية، والطبقة الشفافة، وإعدادات المعالجة بالأشعة، والنتائج، حتى تطابق أي إعادة طباعة الأصل.
الألواح الخارجية في الإمارات: ما الذي يختلف
- الشمس والحرارة: الشمس القوية على مدار العام ودرجات حرارة الألواح المرتفعة، خاصة في الألوان الداكنة، تسرّع بهتان الألوان وتُجهد الرابطة عبر دورات التمدد والانكماش الحراري اليومية.
- الغبار والرمال: الحبيبات العالقة في الهواء تحتك بالأسطح، والمسح الجاف يجرّها فوق الطباعة.
- هواء الساحل والرطوبة: تتعرض المواقع القريبة من البحر للملح والتكاثف، وهو ما لا تعيد اختبارات UV المعجّلة إنتاجه.
- أنظمة التنظيف: يتولى مقاولون تنظيف الواجهات واللوحات بموادهم الكيميائية ومعداتهم الخاصة. اعرفوا ما يستخدمونه قبل وضع مواصفات الطباعة.
وللمشترين، يحوّل دليل صن ستوديو حول تحديد مواصفات طباعة الألمنيوم وألواح ACP للأماكن الخارجية في الإمارات هذه النقاط إلى ما يجب إرساله وما يجب اختباره قبل الطلب.
الطباعة على الألمنيوم واختبارها في دبي
تورّد PRO TECHnology في الشرق الأوسط طابعات UV مسطحة من Direct Color Systems، وطابعات UV من IQDEMY تعمل بالسير الناقل، وأنظمة المعالجة التمهيدية للأسطح من MODICO. ويشغّلها في الإنتاج صن ستوديو، استوديو الطباعة التابع للمجموعة في القوز: طابعتا Direct Color Systems المسطحتان من طراز UV84 وطراز UV44 للألواح واللوحات والشارات، وطابعة IQDEMY EVO 2500 المسطحة بالسير الناقل بعرض 2.5 متر لألواح ACP بمقاسها الكامل. ويمكن طباعة تجارب على ألواحكم واختبارها هناك قبل تشغيل الإنتاج. اطّلعوا على طابعات DCS المسطحة للطباعة UV، وعلى خدمتَي صن ستوديو لطباعة ألواح ACP وللطباعة على المعادن والألمنيوم.
الأسئلة الشائعة
هل يلتصق حبر UV بالألمنيوم؟
يمكن أن يلتصق جيداً، لكن النتيجة تتوقف على السطح. فالألمنيوم الخام والمصقول بالفرشاة يحتاج إلى إزالة الشحوم وغالباً إلى محفز التصاق؛ والألمنيوم المؤكسد يختلف بحسب إغلاق مسامه؛ أما الأسطح المطلية والمطلية بالبودرة وألواح ACP فيلتصق بها الحبر عبر طلائها. واختبار التقطيع الشبكي على الصفيحة الفعلية هو الحَكَم.
هل الطباعة على ألواح ACP مثل الطباعة على الألمنيوم؟
لا. وجه لوح ACP طلاء مطبّق على اللفائف في المصنع، مثل البوليستر أو PVDF أو FEVE، فوق صفيحة ألمنيوم رقيقة، لذا يلتصق الحبر بذلك الطلاء. والأوجه المطلية بالبوليمرات الفلورية مصممة لمقاومة الأوساخ والعوامل الجوية، وقد تقاوم الحبر أيضاً، لذا ينبغي اختبار علامة اللوح التجارية وطلائه.
هل يجعل البرايمر طباعة UV مقاومة للعوامل الجوية؟
لا. البرايمر يحسّن الرابطة بين الحبر والسطح. أما بهتان الألوان فيتوقف على أصباغ الحبر والشمس، والخدش على طبقة الحبر وأي طبقة حماية شفافة. ولا يصح وصف أي برايمر بأنه مقاوم للأشعة فوق البنفسجية أو للعوامل الجوية لمجرد أنه برايمر.
كم تدوم طباعة يو في على الألمنيوم في الأماكن الخارجية؟
لا يوجد رقم واحد يمكن ذكره بأمانة. يقدّم صانعو الأحبار بيانات مشروطة عن الاستخدام الخارجي لأحبارهم، وغالباً لمناخات معتدلة. اطلبوا البيان الخاص بالحبر المستخدم، واحموا الطباعة بطبقة حماية شفافة متوافقة عند الحاجة، وعرّضوا عيّنة محفوظة في المكان الذي سيُركَّب فيه اللوح.
هل تحتاج لوحات الألمنيوم المطبوعة إلى طبقة حماية شفافة؟
إذا كان اللوح معرّضاً لشمس قوية أو لتنظيف منتظم أو للاحتكاك، فطبقة الحماية الشفافة المتوافقة هي الحماية المعتادة. ويجب أن تلتصق بالحبر المتصلّب وأن تتحمل طريقة التنظيف، وينبغي اختبارها على عيّنة مطبوعة. فهي تبطئ التآكل والبهتان، لكنها لا تجعل الطباعة دائمة.
هل يمكن ثني لوح ACP المطبوع أو تفريزه بعد الطباعة؟
يُستحسن تجنّب ذلك. فالطي أو الثني يُجهد طبقة الحبر عند خط الطي، وهناك تتشقق. نفّذوا التفريز والقص والطي أولاً، ثم الطباعة. وإذا تعذّر تجنّب التفريز بعد الطباعة، فيجب أن يترك التصميم هامشاً عند خطوط القص.
لماذا انفصل الطلاء مع الطباعة؟
هذا انفصال في الطبقات تحت الطباعة: فالطلاء أو دهان البودرة كان ضعيف الالتصاق بالمعدن، أو فشل وجه اللوح نفسه. ولا يستطيع البرايمر تحت الحبر إصلاح ذلك. والمطلوب التحقق من التصاق الطلاء واكتمال تصلّبه لدى مورّد الطلاء.
أين يمكن اختبار الطباعة على الألمنيوم وألواح ACP في الإمارات؟
في صن ستوديو بالقوز في دبي، استوديو الطباعة التابع لمجموعة PRO TECHnology، حيث تُطبع ألواح العملاء وتُختبر على طابعات Direct Color Systems المسطحة وطابعة IQDEMY مسطحة بالسير الناقل بعرض 2.5 متر، مع توفر المعالجة التمهيدية من MODICO.
المصادر
استُشهد بالمعايير من ملخصاتها ونطاقاتها المنشورة. أما البيانات عن الاستخدام الخارجي والطبقات الشفافة فهي بيانات صانعي الأحبار والطابعات أنفسهم (Fujifilm، Roland DG، Mimaki)، وبنية الألواح وتنظيفها من صانعي الألواح (3A Composites، Mitsubishi Chemical)، وفئات الطلاء من مقارنة Powder Coating Institute. ولا تدّعي هذه الصفحة أي عمر افتراضي لأي طباعة أو برايمر أو لوح.
- ISO 2409: اختبار التقطيع الشبكي (نطاق EVS-EN ISO 2409:2020)
- ASTM D3359-23: قياس الالتصاق باختبار الشريط اللاصق
- ASTM D5402-19: اختبار الفرك بالمذيب للطلاءات العضوية
- ISO 4892-2: التعرض لقوس الزينون (النطاق الموحّد من EVS-EN)
- ASTM G154-23: التعرض لمصابيح UV الفلورية
- Q-Lab: ساعات الاختبار وسنوات التعرض الخارجي
- Plasmatreat: طاقة السطح وقابلية المعادن للتبلّل
- Products Finishing: لماذا يبهت الألمنيوم المؤكسد؟
- ISO 2143: جودة إغلاق الطبقات الأنودية، اختبار بقعة الصبغة
- Powder Coating Institute: مقارنة المواصفات المعمارية
- 3A Composites: بنية ألواح ALUCOBOND PLUS
- Mitsubishi Chemical: تنظيف ألواح ALPOLIC ذات تشطيب Lumiflon
- Nazdar: نشرة بيانات محفزات الالتصاق لأحبار UV النافثة
- Fujifilm: نشرة بيانات حبر Uvijet KH
- Fujifilm: نشرة بيانات حبر Uvijet KO
- Roland DG: خصائص الأحبار، الحبر الشفاف
- Mimaki: مقاومة حبر UV للعوامل الجوية
- ISO 12040: ثبات المطبوعات أمام الضوء، مقياس الصوف الأزرق (معاينة)
- Fujifilm: ثبات أحبار UV أمام الضوء
أرسلوا لوحاً قبل تحديد مواصفات الطباعة
أخبرونا بعلامة اللوح وطلائه ولونه، ومكان تركيبه، وطريقة تنظيفه. تجيب PRO TECHnology عن أسئلة المعدات والأحبار والمعالجة التمهيدية، ويطبع صن ستوديو في القوز اللوح ويختبره قبل تشغيل الإنتاج.