برايمر طباعة UV على الزجاج والسيراميك: لماذا يتقشر الحبر وما الحل؟
نُشر في · حُدّث في · الطباعة الرقمية في PRO TECHnology
في طباعة UV على الزجاج والسيراميك المزجّج، كثيراً ما يحتاج الحبر إلى مساعدة كي يلتصق بالسطح، لكن البرايمر ليس إلا أحد الحلول، ولا يعالج إلا نوعاً واحداً من الفشل. يفرّق هذا الدليل بين التقشر والخدش والبهتان والتلف الكيميائي، ويشرح دور كل من البرايمر والبلازما وتقنية Pyrosil، ويتناول الزجاج المسطح والزجاجات وعبوات العطور والبلاط، ويبيّن كيف تُثبت النتيجة قبل الإنتاج.
هل تحتاج طباعة UV على الزجاج أو السيراميك إلى برايمر؟ في كثير من الأحيان، لكن ليس دائماً. فالزجاج النظيف والسيراميك المزجّج يتبلّلان بالحبر جيداً، لكنهما سطحان أملسان غير مساميين، فلا يجد الحبر بعد تصلّبه ما يتشبث به، ويحتاج كثير من أحبار UV إلى مادة تحسين الالتصاق أو معالجة بالبلازما أو بتقنية Pyrosil حتى يلتصق التصاقاً موثوقاً. ولا يحسم حاجة زجاجك أو بلاطك إلى ذلك إلا اختبار الزجاج أو البلاط نفسه بالحبر نفسه. البرايمر يحسّن الالتصاق، لكنه لا يجعل الطباعة مقاومة للخدش ولا للبهتان ولا لغسالة الصحون.
- الإجابة المختصرة
- في كثير من الأحيان لا دائماً: اختبر الزجاج أو البلاط نفسه بالحبر نفسه
- التقشر ليس خدشاً
- البرايمر يساعد على الالتصاق؛ أما الخدش والبهتان والتلف الكيميائي فلها أسباب أخرى
- السيراميك المزجّج
- طبقة التزجيج طبقة متزجّجة شبيهة بالزجاج؛ أما أجسام السيراميك غير المزجّجة فمسامية وتتصرف بشكل مختلف
- الزجاجات والعطور
- اختبر بالعطر نفسه بعد التعبئة والتداول، لا باختبار الشريط اللاصق وحده
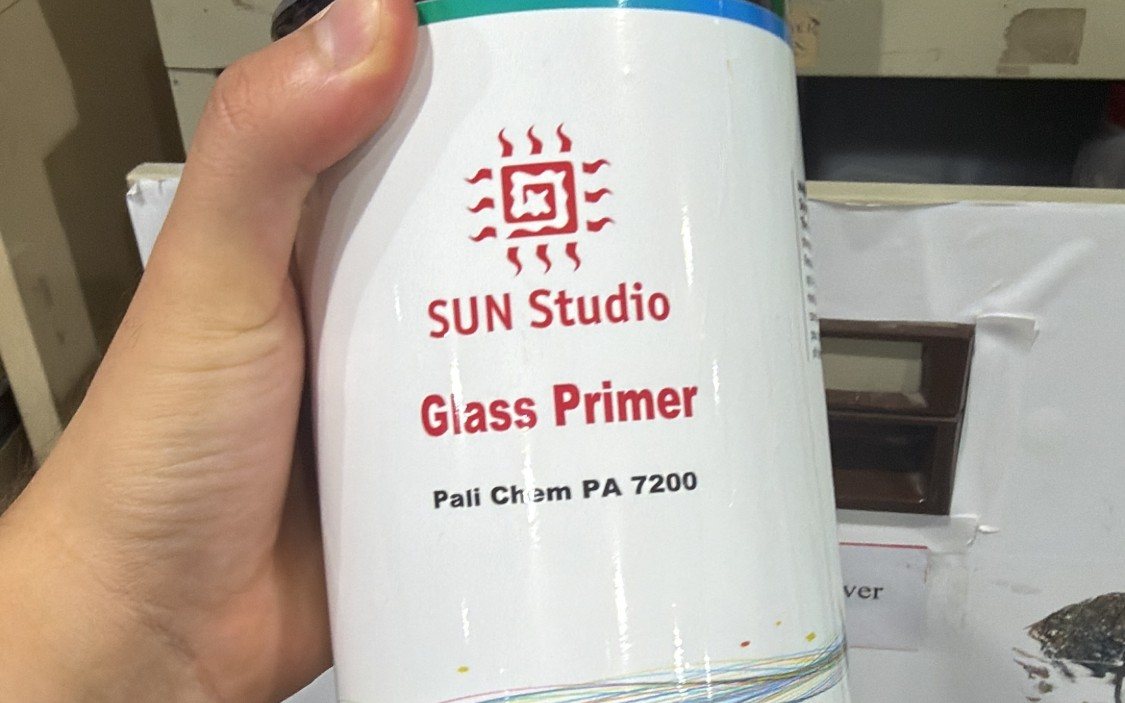
- برايمر الزجاج من صن ستوديو
- علبة تحمل علامة صن ستوديو الخاصة ومكتوب عليها Pali Chem PA 7200؛ ولم يُتحقق بعد من الجهة المصنّعة ولا بلد المنشأ ولا النشرة الفنية
- Marabu Primer P4
- محسّن التصاق ضمن منتجات Marabu، توفّره PRO TECHnology في المنطقة
- المعالجة التمهيدية
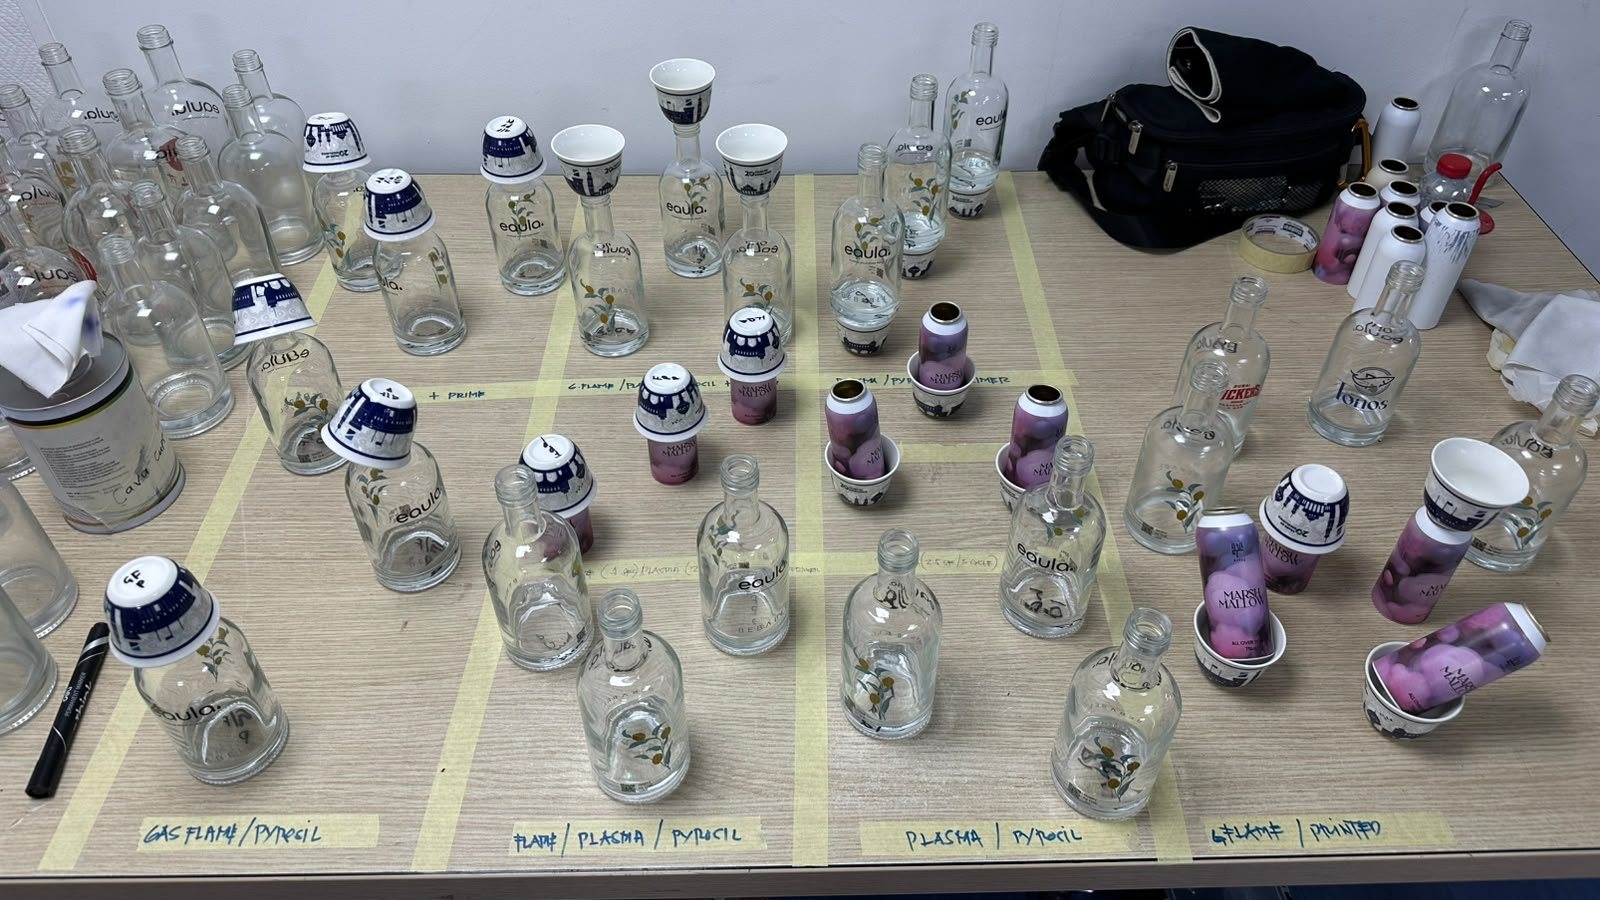
- البلازما وتقنية Pyrosil على معدات MODICO، قيد الاستخدام في صن ستوديو بالقوز
- الاختبار الحاسم
- اختبار التقطيع الشبكي (ISO 2409 أو ASTM D3359)، ثم السائل أو المنظف أو الغسيل الفعلي
- التواصل
- +971 4 343 5501، sales@protech.ae
أبرز النقاط
- يتبلّل الزجاج النظيف بالحبر جيداً لكنه أملس وغير مسامي، لذلك كثيراً ما يحتاج حبر UV إلى برايمر أو معالجة بالبلازما أو بتقنية Pyrosil كي يلتصق، ولا يكشف أيّها يلزم إلا اختبار على زجاجك بحبرك.
- التقشر فشل في الالتصاق. أما الخدش والبهتان والتلف الكيميائي فأنواع أخرى من الفشل، والبرايمر لا يعالج منها إلا التقشر.
- يتصرف السيراميك المزجّج إلى حد كبير مثل الزجاج؛ أما السيراميك غير المزجّج فمسامي ويحتاج إلى اختبار خاص به. واستخدام البرايمر لا يبرر أي ادعاء بملاءمة الطباعة لملامسة الطعام أو تحمّلها غسالة الصحون.
- نجاح اختبار التقطيع الشبكي يثبت أن الالتصاق تكوّن، لا أنه سيدوم: أضف إلى الاختبار السائل أو المنظف أو الغسيل أو الشمس التي ستواجهها القطعة فعلاً قبل اعتماد الإنتاج.
لماذا يتقشر حبر UV عن الزجاج، ولماذا تزول الطباعة بالخدش عن السيراميك؟
نادراً ما يكون التبلّل هو المشكلة. فالزجاج النظيف سطح عالي الطاقة ينتشر عليه الحبر بسهولة، لكن شركة Plasmatreat المصنّعة لتقنيات معالجة الأسطح تشير إلى أن التبلّل الجيد شرط مسبق للالتصاق لا ضمان له، وأن بصمات الأصابع والبقايا العضوية على الزجاج تغيّر سلوكه. والزجاج والسيراميك المزجّج أسطح ملساء صلبة غير مسامية، فلا يجد الحبر المتصلّب ما يتشبث به، ويتوقف الالتصاق على كيمياء طبقة لا يتجاوز عمقها بضعة جزيئات.
عندما تفشل الطباعة على الزجاج أو البلاط، يعود السبب عادةً إلى واحد من خمسة أمور:
- التلوث: بصمات الأصابع، أو الزيوت التي تنتقل من الأيدي أثناء التداول، أو الغبار، أو بقايا التنظيف، أو طلاء وضعه مورّد الزجاج أو الزجاجات ولم يذكره أحد.
- سطح ليس زجاجاً عادياً: الزجاج المطلي والمصنفر والمحفور بالحمض والملوّن والزجاج منخفض الانبعاثية (low-E) والمطلي من الخلف، لكل منها طبقة علوية مختلفة، وكذلك طبقات التزجيج المطفية وذات الملمس.
- عدم توافق البرايمر: برايمر مخصص لنظام حبر آخر، أو طبقة أسمك أو أرق من اللازم، أو طباعة خارج نافذته الزمنية.
- نقص التصليب: حبر يبدو جافاً لكنه لم يتلقَّ جرعة الأشعة فوق البنفسجية التي تحددها الشركة المصنّعة له.
- ظروف لم تتعرض لها العينة: الكحول، أو المنظفات المذيبة، أو المنظفات (الديترجنت)، أو الماء الساخن، أو الاحتكاك بعد التسليم.
| المشكلة الظاهرة | السبب الأرجح | ما يُفحص أولاً |
|---|---|---|
| ينفصل الحبر على شكل رقائق مع الشريط اللاصق، حتى وهو حديث الطباعة | فشل الالتصاق: تلوث، أو غياب المعالجة التمهيدية أو عدم ملاءمتها | خطوة التنظيف، والبرايمر ونافذته الزمنية، ونتيجة اختبار التقطيع الشبكي |
| تنفصل الطباعة عند الحواف أو حول الخطوط الخارجية فقط | تلوث من التداول، أو حبر رقيق عند الحافة، أو إجهاد عند الحافة | القفازات وطريقة التداول، وتصلّب الحبر عند الحواف، وكيف تنتهي طبقة الأبيض الأساسية |
| الحبر ملتصق لكنه يتآكل بالاحتكاك أو يُخدش حتى يظهر السطح | تآكل طبقة الحبر بالاحتكاك، لا مشكلة التصاق | صلابة الحبر، وطبقة الورنيش الشفاف، والتغليف والتداول |
| يبهت اللون لكن طبقة الحبر تبقى في مكانها | التعرض للضوء وثبات الصبغات أمام الضوء | بيانات الثبات الضوئي من الشركة المصنّعة للحبر، والتعرض الفعلي للشمس |
| تلين الطباعة أو تُمسح بعد ملامسة سائل | تلف كيميائي في طبقة الحبر أو في واجهة الالتصاق بين الحبر والسطح | نوع السائل، ومدة التلامس، وجرعة التصليب، واختبار الفرك بالمذيب |
| تفشل بعد الغسيل فقط | الحرارة والماء والمنظف عند واجهة الالتصاق | طريقة الغسيل وعدد الدورات، وهل اختُبرت العينة بالطريقة نفسها |
تقشر أم خدش أم بهتان أم تلف كيميائي: ما نوع الفشل؟
تُوصف الحالات الأربع كلها بعبارة واحدة: «الطباعة زالت». لكن أسبابها مختلفة، والتشخيص هو ما يحدد هل يمكن للبرايمر أن يساعد أصلاً.
- فشل الالتصاق (التقشر، أو التفتت إلى رقائق، أو الانفصال). ينهار الارتباط بين الحبر والسطح، ويظهر السطح نظيفاً تحته. ويكشفه اختبار التقطيع الشبكي بالشريط اللاصق وفق ISO 2409 أو ASTM D3359. وهذا هو نوع الفشل الذي يعالجه البرايمر أو المعالجة التمهيدية للسطح.
- التآكل بالاحتكاك (الخدش والخدوش السطحية). يبقى الحبر ملتصقاً، لكن سطحه يتآكل حتى ينفذ. وهذه خاصية من خصائص طبقة الحبر المتصلّبة وأي طبقة شفافة فوقها، والبرايمر الموجود تحتها لا يجعل السطح العلوي أصلب.
- البهتان. فقدان اللون بفعل الضوء. ويتحدد أساساً بثبات الصبغات أمام الضوء، كما توضح شركة Fujifilm بشأن أحبار UV الخاصة بها، وتُقيَّم المطبوعات مقارنةً بمراجع الصوف الأزرق على مقياس من 1 إلى 8 وفق ISO 12040. ولا أثر للبرايمر في ذلك، ولا يقدّم هذا الدليل أي ادعاء بأن أي برايمر يحمي من الأشعة فوق البنفسجية.
- التلف الكيميائي. فالكحول والمذيبات والمنظفات القلوية تليّن طبقة الحبر المتصلّبة أو تجعلها تنتفخ، أو تصل إلى واجهة الالتصاق. ويعطي اختبار الفرك بالمذيب، مثل ASTM D5402، فحصاً للمقارنة؛ أما الجواب الذي يهم فيأتي من السائل الفعلي.
أما التعرض للعوامل الجوية في الهواء الطلق فيجمع الأنواع الأربعة مع الحرارة والرطوبة، ولهذا قد تفشل خلال موسم واحد طباعةٌ اجتازت اختبار الشريط اللاصق في يومها الأول.
هل تحتاج طباعة UV على الزجاج إلى برايمر؟
ربما، ولا يمكن الجزم بذلك قبل الاختبار. فعبارتا «كل زجاج يحتاج إلى برايمر» و«حبر UV يلتصق بالزجاج دون مساعدة» خاطئتان كلتاهما إذا أُخذتا قاعدةً عامة. فبعض توليفات الزجاج والحبر تنجح دون معالجة، وبعضها يفشل خلال أيام من التداول. وفي ملاحظات شركة Mimaki نفسها حول برايمر الطباعة النافثة PR-100 الخاص بها، تتحول نتيجة الالتصاق على الزجاج من ضعيفة إلى جيدة عند استخدام البرايمر، وذلك مع الطابعة والحبر والإعدادات التي تحددها Mimaki.
ويضيف الزجاج المعوّم (Float glass) تعقيداً آخر. فوجهه السفلي يحمل طبقة رقيقة من القصدير مصدرها حوض التعويم، ومصانع تجهيز الزجاج مثل Nakajima Glass تحدد الوجه القصديري قبل التجهيز، لأنه قد يختلف في الطباعة والالتصاق. والشركات المصنّعة للبرايمر تحدد الوجه الذي يجب استخدامه: فعلى سبيل المثال، تحدد النشرة الفنية لمحسّن الالتصاق الخاص بالزجاج من Nazdar الوجه غير القصديري. اتبع تعليمات المنتج الذي تستخدمه.
وظيفة البرايمر في الطباعة على الزجاج
يضع البرايمر طبقة رقيقة جداً محسّنة للالتصاق، تتشبث بالزجاج من جهة وبالحبر من الجهة الأخرى. وعوامل الربط السيلانية هي الكيمياء التقليدية لربط المواد العضوية بالزجاج، إلى جانب طبقات السيليكات المترسبة باللهب والبلازما الجوية، كما يبيّن بحث من جامعة إلمناو التقنية (TU Ilmenau) حول لصق الزجاج. ولهذا أيضاً يرتبط كل برايمر بنظام محدد. فالنشرة الفنية من Nazdar تربط محسّنات الالتصاق لديها بأحبار UV من Nazdar وبخامات محددة بالاسم، وتذكر زمن التجفيف ونافذة زمنية يجب أن تتم الطباعة خلالها، ومع ذلك تطلب من المستخدم أن يختبر. وتحذّر شركة Mimaki من أن قلة البرايمر تضعف الالتصاق، وأن زيادته قد تسبب التشقق. وهذه الشروط خاصة بكل منتج، ولا تنتقل إلى غيره.
البرايمر والبلازما وتقنية Pyrosil أدوات مختلفة
- البرايمر الكيميائي: يضيف طبقة محسّنة للالتصاق بين الزجاج والحبر.
- البلازما الجوية: تزيل التلوث العضوي وتنشّط السطح، ولا تضيف أي طبقة خاصة بها.
- اللهب وتقنية Pyrosil: اللهب ينظّف السطح ويؤكسده؛ أما تقنية Pyrosil فتضيف مركّباً من السيليكون إلى اللهب، فتترك طبقة سيليكات رقيقة جداً تعمل محسّناً للالتصاق. وتعود هذه العملية إلى شركة SURA Instruments في مدينة يينا، التي تذكر الزجاج والسيراميك والمعادن والبلاستيك ضمن استخداماتها.
- الجمع بين الطرق: البلازما أو اللهب أولاً ثم البرايمر مسار صحيح حين يُظهر الاختبار الحاجة إلى الاثنين. أما تكديس كل المعالجات دون دليل فلا يضيف إلا التكلفة والمتغيرات.
ويُجري صن ستوديو، استوديو طباعة UV التابع للمجموعة في القوز، المعالجة التمهيدية على معدات MODICO التي توفّرها PRO TECHnology، ومنها البلازما وتقنية Pyrosil. والاختبار هو ما يحدد المسار الذي تحتاجه كل مهمة، لا المعدات المتاحة. ولمزيد من المعلومات عن هذه الأنظمة، راجع صفحة المعالجة التمهيدية للأسطح من MODICO.
كيف تجهّز الزجاج لطباعة UV؟
- حدّد نوع السطح. هل هو زجاج معوّم أم مقسّى أم مطلي أم مصنفر أم محفور بالحمض أم ملوّن أم مطلي من الخلف؟ وفي الزجاج المعوّم، حدّد الوجه الذي ستُطبع عليه. اسأل مورّد الزجاج بدلاً من التخمين.
- نظّفه بالطريقة والمنظف اللذين تحددهما الشركة المصنّعة للبرايمر أو الحبر، واتركه يجف تماماً. وارتدِ قفازات نظيفة من هذه المرحلة فصاعداً، فبصمة إصبع واحدة قد تسبب فشلاً موضعياً.
- عالجه إذا تطلّب الاختبار ذلك: بالبلازما أو اللهب أو تقنية Pyrosil للتنظيف والتنشيط، أو ببرايمر لإضافة طبقة ربط، أو بالاثنين معاً.
- ضع البرايمر كما تنص نشرته الفنية، بطبقة رقيقة ومتساوية، واطبع خلال النافذة الزمنية التي تحددها. فالقطع المعالجة بالبرايمر إذا تُركت مدة طويلة، أو تُركت يتراكم عليها الغبار، تفقد هذه الفائدة.
- اطبع وصلّب الحبر بالأشعة وفق مواصفات الشركة المصنّعة للحبر، ثم اترك المطبوعة فترة قبل الاختبار إذا طلبت الشركة المصنّعة ذلك.
- اختبر: اختبار التقطيع الشبكي أولاً، ثم التعرض الفعلي.
لا تعتبر اللهب أو أي مذيب بعينه حلاً يصلح لكل الحالات. فالمذيب الذي يناسب برايمراً ما قد يترك بقايا تُفشل برايمراً آخر، واللهب على الزجاج المطلي أو المزخرف قد يتلف الطلاء. اتبع تعليمات الشركة المصنّعة للمنتجات المستخدمة فعلاً.
يمكن وضع البرايمر خارج خط الطباعة أو على الخط نفسه. فالقطع الصغيرة التي تُداوَل بكميات كبيرة كثيراً ما تُنظَّف ويوضع عليها البرايمر وتُجفَّف على دفعات قبل وصولها إلى الطابعة. كما يمكن تركيب وحدات البلازما واللهب وتقنية Pyrosil على الخط قبل محطة الطباعة حين يبرر حجم الإنتاج ذلك.
هل يصلح البرايمر للطباعة على بلاط السيراميك المزجّج؟
السيراميك المزجّج وغير المزجّج خامتان مختلفتان. فالمعيار الدولي للبلاط ISO 13006 يعرّف التزجيج بأنه غطاء متزجّج غير منفذ للماء، ويصنّف البلاط بحسب كمية الماء التي يمتصها جسمه، من 0.5% أو أقل للبورسلين إلى أكثر من 10% لأكثر الأجسام مسامية.
| السطح | ما يلامسه الحبر | ما يحدد الالتصاق عادةً |
|---|---|---|
| البلاط والبورسلين بتزجيج لامع أو نصف لامع (ساتان) | طبقة تزجيج منصهرة شبيهة بالزجاج | النظافة ونوع تشطيب التزجيج. ويتصرف إلى حد كبير مثل الزجاج، لذلك كثيراً ما تكون برايمرات الزجاج والمعالجات التمهيدية خياراً وارداً |
| تزجيج مطفي أو ذو ملمس | شبيه بالزجاج، مع ملمس دقيق أو إضافات سطحية | يختلف بحسب التزجيج: اختبر قبل أن تفترض أي نتيجة |
| جسم غير مزجّج أو مسامي | جسم سيراميك ماص | الامتصاص والغبار. وقد يحتاج إلى مادة لسد المسام بدلاً من برايمر الزجاج، لذلك اختبره على حدة |
| بلاط مركّب مسبقاً | التزجيج، إضافة إلى مادة الترويب ومادة سد المسام وبقايا التنظيف | التنظيف والتصليب في الموقع. وهي حالة مختلفة عن الطباعة على البلاط غير المركّب |
قبل استخدام برايمر الزجاج على البلاط، تأكد من أن نشرته الفنية تذكر السيراميك، واختبره على البلاطة الفعلية. فطباعة UV على البلاط تستقر فوق طبقة التزجيج، ولا تُحرق داخلها كما في الزخرفة بالأفران. لذلك لا يترتب على استخدام البرايمر أي ادعاء بمقاومة حركة المشي على الأرضيات، أو بملاءمة الطباعة لملامسة الطعام، أو بتحمّلها غسالة الصحون. ولملامسة الطعام قواعدها الخاصة: إذ تُدرج أحبار الطباعة والورنيش والطلاءات ضمن المواد الملامسة للأغذية في لائحة الاتحاد الأوروبي رقم 1935/2004.
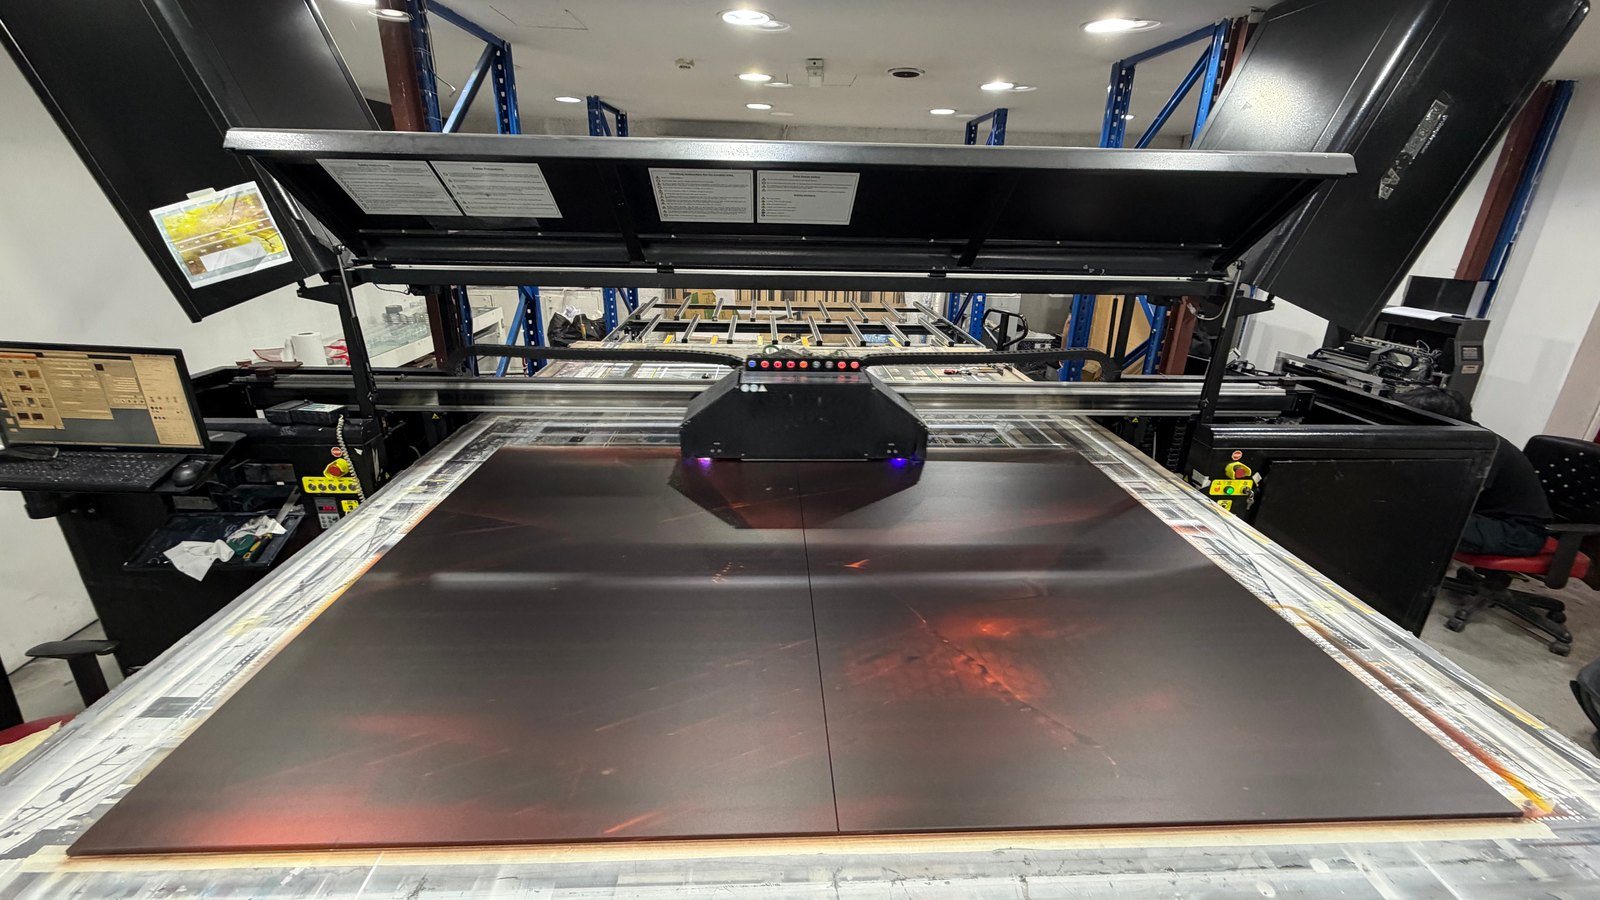
يطبع صن ستوديو على البلاط للجدران وخلفيات المطابخ والألواح الديكورية، ويختبر البلاطة أولاً. وتوضح صفحة خدمة الطباعة على بلاط السيراميك الأعمال التي يقبلها.
ما الذي يؤثر في التصاق الطباعة على الزجاجات وعبوات العطور؟
- السطح كما يخرج من مصنع الزجاج: اسأل مورّد الزجاجات هل يحمل الزجاج أي طلاء أو معالجة سطحية. فكل ما يوجد على الزجاج هو ما سيلامسه الحبر.
- الشكل: تُطبع العبوات الدائرية والمستدقة على طابعات UV أسطوانية تدير القطعة تحت رؤوس الطباعة، وأصعب المناطق في المعالجة والطباعة المتساوية هي الأكتاف والقواعد والنقوش البارزة.
- التعبئة والتجميع: تثبيت الرؤوس بالكبس، وتركيب المضخة، ووضع الملصقات، والتعبئة في الكراتين، كلها تحتك بالطباعة قبل أن يراها العميل أصلاً.
- المنتج: العطر يتكوّن في معظمه من الكحول، لذلك فأي قطرة تسيل على السطح الخارجي للزجاجة هي اختبار لمقاومة المواد الكيميائية. اختبر بالعطر نفسه، لا بمذيب عام.
- ممتلئة أم فارغة: في بعض دفعات الإنتاج تُطبع الزجاجات وهي ممتلئة، وهذا يغيّر الحرارة والتكثف وطريقة التداول.
ويتناول دليلانا عن الطباعة على الزجاجات الزجاجية وزخرفتها وعن ماكينات الطباعة على زجاجات العطور الماكينات وطرق الزخرفة. أما الالتصاق فقاعدته هي نفسها في الزجاج المسطح: حدّد السطح، وجهّزه، واختبره بالطريقة التي ستُستخدم بها الزجاجة.
فشلت الطباعة بعد ملامسة سوائل أو منظفات: ما الذي يجب فحصه؟
- حدّد التعرض بدقة: المنتج أو المنظف، وتركيزه، ودرجة حرارته، ومدة التلامس، وطريقة المسح، وعدد الدورات.
- حدّد موضع الفشل. إذا انفصل الحبر نظيفاً وظهر الزجاج عارياً، فقد فشلت واجهة الالتصاق: راجع التنظيف والبرايمر والمعالجة التمهيدية. وإذا لان الحبر أو تلطّخ أو ترقّق، فقد فشلت طبقة الحبر نفسها: راجع التصليب واختيار الحبر والمادة الكيميائية.
- راجع السجل السابق للتعرض. إذا كانت العينة قد اجتازت اختبار التقطيع الشبكي، فالالتصاق تكوّن ثم كسره التعرض. وإذا لم تُختبر أصلاً، فابدأ من هناك.
- افحص التصليب: حالة المصباح والسرعة والجرعة، مقارنةً بالقيمة التي تحددها الشركة المصنّعة للحبر.
- افحص البرايمر: هل هو المنتج الصحيح لهذا الحبر، وهل وُضع وفق المواصفات، وهل تمت الطباعة خلال نافذته الزمنية؟
- أعد الاختبار: اختبار الفرك بالمذيب، مثل ASTM D5402، للمقارنة، ثم السائل الفعلي على عينة جديدة.
أما صحيفة بيانات السلامة (SDS) فتجيب عن سؤال مختلف. فبموجب قواعد OSHA الخاصة بالإبلاغ عن المخاطر، تنقل صحيفة SDS معلومات المخاطر والحماية والتداول في 16 قسماً. لكنها لا تُثبت أن البرايمر أو الحبر يقاوم الكحول أو المنظفات أو الاحتكاك. اطلب النشرة الفنية، والأفضل من ذلك نتائج اختبارات على خامة مماثلة.
لماذا لا يُثبت نجاح اختبار الالتصاق الأولي المتانة على المدى الطويل؟
يُجرى اختبار التقطيع الشبكي بعد ساعات أو أيام من الطباعة. وهو يُظهر أن الالتصاق تكوّن، لا كيف سيتقادم. أما اختبارات التعرية المتسارعة فتفاضل بين المواد في ظروف محددة، وشركة Q-Lab المصنّعة لغرف الاختبار تؤكد أنه لا توجد معادلة عامة لتحويل ساعات الاختبار إلى سنوات في الهواء الطلق. وفي التغليف والديكور، أقرب ما يكون إلى الدليل هو اختبار القطعة بالطريقة التي ستُستخدم بها: غسلاً ومسحاً وتداولاً، وتركاً في الشمس حيث يكون ذلك وارداً.
برايمر الزجاج من صن ستوديو: ما تحققنا منه حتى الآن
يقدّم صن ستوديو برايمراً للزجاج تحت علامته الخاصة. ومكتوب على العلبة الظاهرة أعلى هذه الصفحة «SUN Studio, Glass Primer, Pali Chem PA 7200». وهذا الملصق هو الدليل الوحيد المتوفر لدينا وقت كتابة هذا الدليل، ولم تُسفر عمليات البحث في 2 نوفمبر 2026 عن أي نشرة فنية أو صحيفة بيانات سلامة أو صفحة لجهة مصنّعة منشورة للعموم باسم «Pali Chem PA 7200». لذلك يتعامل هذا الدليل معه على أنه برايمر لتحسين الالتصاق في تطبيقات طباعة UV المتوافقة، ولا يدّعي له أكثر من ذلك.
| البند | الحالة | الدليل |
|---|---|---|
| العلامة التجارية | مُتحقَّق منه | «SUN Studio» على العلبة |
| اسم المنتج ورمزه | مُتحقَّق منه كما هو مطبوع | عبارتا «Glass Primer» و«Pali Chem PA 7200» على العلبة |
| الجهة المصنّعة | غير مُتحقَّق منه | قد يكون «Pali Chem» اسم الجهة المصنّعة أو اسم منتج؛ ولم نطّلع على أي مستند |
| بلد التصنيع | غير مُتحقَّق منه | يُفهم أنه روسيا؛ ولم نطّلع على أي مستند |
| زجاج | مشروط | مذكور على الملصق؛ تأكد منه عبر النشرة الفنية واختبار على زجاجك |
| السيراميك | غير مُتحقَّق منه | غير مذكور على الملصق؛ تأكد منه عبر النشرة الفنية واختبار على بلاطك |
| أحبار UV المتوافقة | غير مُتحقَّق منه | تأكد منها عبر النشرة الفنية واختبار بحبرك |
| طريقة التطبيق، والتجفيف، والنافذة الزمنية للمعالجة | غير مُتحقَّق منه | اعتمد على النشرة الفنية عند صدورها |
| نتائج الالتصاق والخدش والمقاومة الكيميائية والاستخدام الخارجي | لا توجد نتائج منشورة | اختبر على قطعتك أنت |
| الألمنيوم والمعادن الأخرى | لا ادعاء | المعادن تحتاج إلى تقييم خاص بها |
وهذا البرايمر ليس من منتجات Marabu. فشركة PRO TECHnology، موزع Marabu في الشرق الأوسط، توفّر بشكل منفصل منتج Marabu Primer P4، وهو محسّن التصاق ضمن منتجات Marabu لأحبار طباعة UV، وله نشرته الفنية الخاصة التي تحدد خاماته وطريقة تطبيقه وشروط تجفيفه. اطلب منا النشرة الفنية الحالية لبرايمر P4 قبل اعتماده في مواصفاتك.
وإذا كان ما يهمك مهمة طباعة لا البرايمر نفسه، فدليل صن ستوديو حول تخطيط الطباعة على الزجاج أو السيراميك وفق استخدامها الفعلي يشرح ما يجب إرساله وما يجب اختباره، وكيف تختلف أواني الشرب وزجاجات العطور والبلاط والألواح.
الطريقة التي تحسم الأمر
- اطبع دون معالجة. القطعة الفعلية والحبر الفعلي والتصليب المعتاد. هذا هو خط الأساس.
- اختبر بالطريقة الصحيحة. اختبار التقطيع الشبكي وفق ISO 2409 أو ASTM D3359، ثم التعرض الذي سيواجهه المنتج فعلاً: الكحول أو المنظفات أو الغسيل أو التداول أو الشمس.
- أضف الحد الأدنى. إذا فشلت، أضف معالجة تمهيدية واحدة وأعد الاختبار. ولا تكدّس البرايمر والبلازما والطلاء ثم تسمّي النتيجة عملية إنتاج.
- دوّن المواصفات. الخامة ومورّدها، ووجه الزجاج أو نوع التزجيج، والحبر، والمعالجة، والبرايمر ورقم دفعته، والتوقيتات، وإعدادات التصليب، ومعيار الاختبار ونتيجته.
وفي الإنتاج داخل الإمارات، يستحق شرطان أن يُدوَّنا في تلك المواصفات. فالبرايمرات والأحبار المخزنة في مستودع حار قد تتقادم أسرع مما تفترضه نشرتها الفنية، لذا تحقّق من درجة حرارة التخزين ومدة الصلاحية المذكورتين في النشرة. والزجاج الذي يُنقل من مخزن مكيّف إلى هواء دافئ رطب قد يتكثف عليه الماء، ويجب أن يزول هذا التكثف قبل التنظيف ووضع البرايمر.
الأسئلة الشائعة
هل يحتاج الزجاج إلى برايمر قبل طباعة UV؟
في كثير من الأحيان، لكن ليس دائماً. يتبلّل الزجاج النظيف بالحبر جيداً لكنه أملس وغير مسامي، لذلك يحتاج كثير من أحبار UV إلى برايمر أو معالجة بالبلازما أو بتقنية Pyrosil كي تلتصق التصاقاً موثوقاً. وتتوقف حاجة زجاجك إلى ذلك على نوع الزجاج وأي طلاء عليه والحبر وطريقة استخدام القطعة، ويحسمها اختبار التقطيع الشبكي مع التعرض الفعلي، لا قاعدة عامة.
لماذا يتقشر حبر UV عن الزجاج؟
عادةً لأن السطح كان ملوثاً، أو كان عليه طلاء لم يحسب أحد حسابه، أو لم يُعالَج تمهيدياً، أو وُضع عليه برايمر لا يناسب الحبر. ومن الأسباب الشائعة الأخرى نقص التصليب، والتعرض للكحول أو المنظفات أو الغسيل بعد الطباعة.
لماذا تزول طباعة UV عن السيراميك بالخدش؟
حدّد أولاً هل الطباعة تتقشر أم تُخدش. فإذا رفع اختبار التقطيع الشبكي الحبر، فالمشكلة في الالتصاق، ويمكن أن يعالجها التنظيف أو المعالجة التمهيدية أو البرايمر. وإذا بقي الحبر ملتصقاً لكنه تآكل حتى نفذ، فهذا تآكل بالاحتكاك، ويتوقف على طبقة الحبر وأي طبقة شفافة فوقها وطريقة تداول القطعة.
هل يمكن استخدام برايمر الزجاج على بلاط السيراميك المزجّج؟
كثيراً ما يكون ذلك وارداً، لأن طبقة التزجيج طبقة متزجّجة شبيهة بالزجاج. تأكد من أن النشرة الفنية للبرايمر تذكر السيراميك، واختبره على البلاطة الفعلية. أما البلاط غير المزجّج والمسامي فيتصرف بشكل مختلف ويحتاج إلى اختبار خاص به.
ما الفرق بين البرايمر ومعالجة البلازما؟
البرايمر الكيميائي يضيف طبقة رقيقة محسّنة للالتصاق بين السطح والحبر. أما البلازما الجوية فتزيل التلوث العضوي وتنشّط السطح دون أن تضيف أي طبقة. وتقنية Pyrosil، وهي عملية تعتمد على اللهب، ترسّب طبقة سيليكات رقيقة جداً تعمل محسّناً للالتصاق.
هل تصمد طباعة UV على زجاجة العطر أمام الكحول؟
فقط إذا اختُبرت تلك التوليفة من الزجاج والتجهيز والحبر والتصليب بالعطر نفسه. فالكحول يهاجم الطباعة التي تستقر فوق الزجاج دون أن ترتبط به، لذلك يجب أن يدخل العطر في الاختبار منذ البداية.
هل طباعة UV المعالجة بالبرايمر آمنة في غسالة الصحون أو لملامسة الطعام؟
لا يترتب على البرايمر أي ادعاء من هذا النوع. فملامسة الطعام تحكمها لوائح خاصة بها، وأداء الطباعة في غسالة الصحون يجب أن يُختبر على القطعة الفعلية. وينشر صن ستوديو نتائج اختبارات الغسيل الخاصة بأواني الشرب التي ينتجها، وهي تصف تلك القطع وحدها، ولا تمثل تصنيفاً لغيرها.
ما المقصود بالرمز Pali Chem PA 7200؟
هو الرمز المطبوع على علبة برايمر الزجاج الذي يقدّمه صن ستوديو تحت علامته الخاصة. وحتى وقت كتابة هذا الدليل، لم يُتحقق من الجهة المصنّعة ولا بلد التصنيع ولا النشرة الفنية ولا صحيفة بيانات السلامة، لذلك لا نذكر له قائمة خامات ولا أي ادعاء أداء.
من يوفّر برايمر الطباعة على الزجاج والمعالجة التمهيدية في الإمارات؟
شركة PRO TECHnology هي موزع أحبار Marabu في الشرق الأوسط، وتوفّر أنظمة MODICO للمعالجة التمهيدية للأسطح في الإمارات ودول الخليج والشرق الأوسط وشمال أفريقيا. ويقدّم صن ستوديو في القوز بدبي برايمر الزجاج الذي يحمل علامته الخاصة، ويُجري تجارب الطباعة والالتصاق على زجاج العميل أو بلاطه.
المصادر
نستشهد بالمعايير من ملخصاتها ونطاقاتها المنشورة. أما سلوك البرايمرات فمأخوذ من مستندات الشركات المصنّعة نفسها (Nazdar، Mimaki، SURA Instruments)، وتعريفات البلاط من ISO 13006، ونطاق المواد الملامسة للأغذية من لائحة الاتحاد الأوروبي رقم 1935/2004. ولا شيء في هذه الصفحة يمثل نتيجة اختبار لبرايمر الزجاج من صن ستوديو، إذ لم تكن أي نشرة بيانات له قد خضعت للتحقق في 2 نوفمبر 2026.
- ISO 2409: الدهانات والورنيشات، اختبار التقطيع الشبكي (نطاق EVS-EN ISO 2409:2020)
- ASTM D3359-23: قياس الالتصاق باختبار الشريط اللاصق
- ASTM D5402-19: مقاومة الطلاءات العضوية للمذيبات باختبار الفرك بالمذيب
- Plasmatreat: طاقة السطح والتبلّل والتلوث
- Luhn وآخرون، جامعة TU Ilmenau (مؤتمر IWK الثالث والخمسون، 2008): المعالجة التمهيدية للزجاج قبل اللصق
- SURA Instruments: عملية PYROSIL لترسيب السيليكات باللهب
- Nazdar: محسّنات الالتصاق لأحبار UV النافثة، النشرة الفنية
- Mimaki: ملاحظات حول استخدام IJ Primer PR-100
- Nakajima Glass: الوجه القصديري والوجه الهوائي في الزجاج المعوّم
- ISO 13006:2018: بلاط السيراميك، التعريفات والتصنيف (معاينة)
- ISO 12040: ثبات المطبوعات أمام الضوء، مقياس الصوف الأزرق (معاينة)
- Fujifilm: ثبات أحبار UV أمام الضوء
- لائحة الاتحاد الأوروبي 1935/2004، الملحق الأول: المواد الملامسة للأغذية
- OSHA 3514: صحائف بيانات السلامة وفق معيار الإبلاغ عن المخاطر
- Q-Lab: كم ساعة اختبار تعادل سنة في الهواء الطلق؟
أرسل إلينا الزجاج أو البلاط الذي تتكرر فيه مشكلة الطباعة
أخبرنا بالخامة والحبر وما يجب أن تتحمله الطباعة. تجيب PRO TECHnology عن الأسئلة المتعلقة بالمنتجات والأسئلة الفنية حول برايمرات Marabu وأنظمة MODICO للمعالجة التمهيدية، وتُجرى التجارب في صن ستوديو بالقوز، حيث تُعالَج القطعة تمهيدياً وتُطبع وتُختبر.